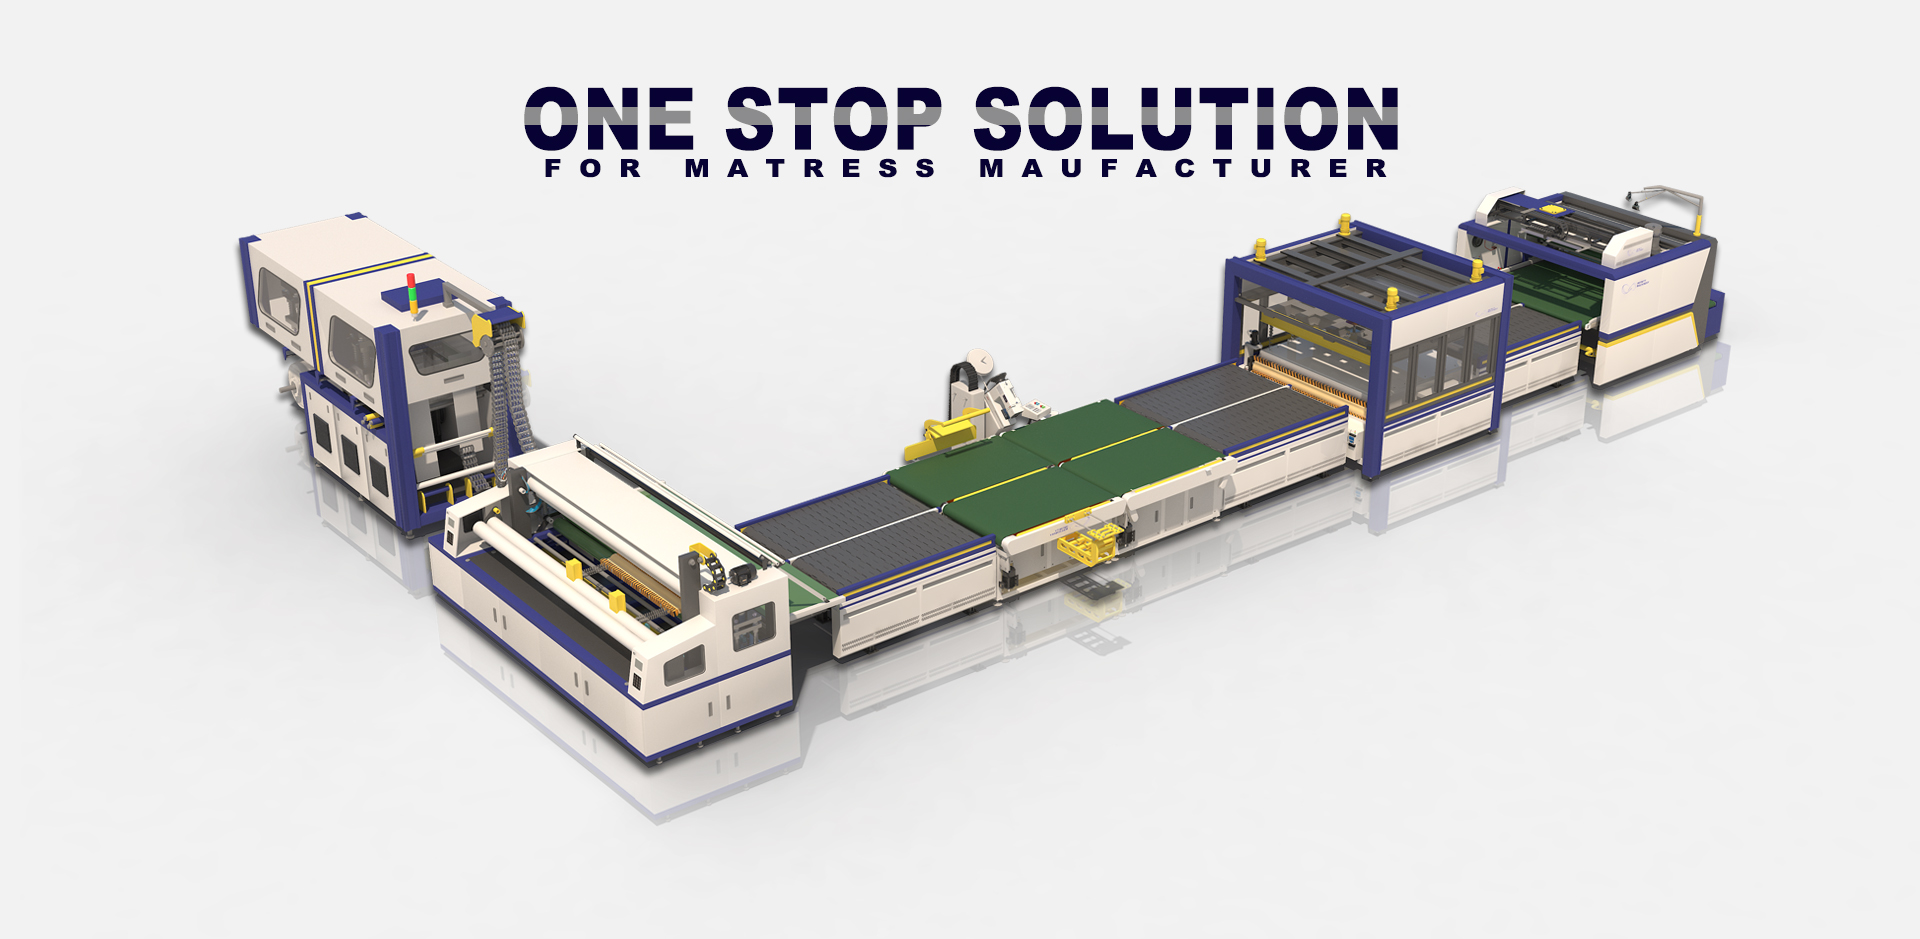
El cuello de botella de la fabrica de colchones casi nunca es la velocidad de la maquina; es la pila de trabajo en proceso que la fabrica no puede ver. El colchon se mueve del acolchado al ensamblaje, al ribete y al empaque, y en cada entrega la fabrica pierde la vista de la unidad: el colchon se queda en la pila, el operador busca el pedido perdido, el retrabajo espera por el lote, y la produccion muere en la cola. El sistema de seguimiento RFID coloca la etiqueta en cada colchon, lee la etiqueta en cada estacion, y muestra la posicion de cada unidad en tiempo real, asi que la pila que crece se ve en la hora que crece, el tiempo de busqueda desaparece y el lote se rastrea desde la primera puntada hasta la caja empaquetada. La IF-APL Linea Automatica de Produccion de Colchones, la IF-PPA Ensambladora Automatica de Alta Velocidad de Resortes Encapsulados y la IF-BCR8 Linea Automatica de Compresion, Plegado y Enrollado son las maquinas que la fabrica integra a la red de seguimiento RFID desde el ensamblaje hasta la estacion de empaque.
El cuello de botella de la fabrica de colchones es un problema de visibilidad antes de ser un problema de capacidad, y el trabajo en proceso invisible es la raiz de la cola. La pila de entrega es la primera causa: el colchon sale de la estacion de acolchado al area de espera, la siguiente estacion toma las unidades por el pedido y la prioridad, y la pila entre las estaciones crece sin la medida, asi que la fabrica no sabe que estacion es la restriccion hasta que la pila llega al piso. La busqueda es la segunda causa: el pedido esta listo en la estacion de empaque pero el colchon esta en la pila equivocada, el operador camina la linea buscando la unidad, y el tiempo de busqueda es la perdida pura que la fabrica nunca registra. La mezcla de pedidos es la tercera causa: los diferentes modelos, los diferentes tamanos y las diferentes telas se mueven por la misma linea, y sin el seguimiento la fabrica no puede separar el lote, asi que el pedido prioritario espera detras del pedido masivo y la fecha de entrega se desliza. El retrabajo es la cuarta causa: la unidad defectuosa se retira de la linea, pero el bucle de reparacion no se rastrea, asi que el colchon retrabajado reentra al flujo en el lugar aleatorio y bloquea la linea otra vez. El turno nocturno es la quinta causa: la linea nocturna corre con los pocos supervisores, las pilas crecen sin verse hasta la manana, y la cuadrilla de la manana empieza el dia ordenando el desorden en lugar de producir. La regla del cuello de botella: la pila, la busqueda, la mezcla, el retrabajo y el turno nocturno son todas las consecuencias del WIP invisible, y la fabrica que no puede ver el flujo no puede corregir la restriccion.
El sistema de seguimiento RFID le da a la fabrica de colchones el mapa en tiempo real del trabajo en proceso, y la mecanica es mas simple de lo que la fabrica espera. La etiqueta es el primer elemento: la etiqueta RFID se coloca en el colchon o el transportador en la primera estacion, la etiqueta lleva el ID de la unidad que sobrevive todo el recorrido, y la etiqueta es lo suficientemente barata para usarse por unidad o reutilizarse por transportador. El lector es el segundo elemento: los lectores RFID se instalan en las entradas de las estaciones, las salidas y los puntos de entrega, y el lector captura la etiqueta cuando el colchon pasa, sin la linea de vision que necesita el codigo de barras y sin el escaneo del operador. La base de datos es el tercer elemento: cada lectura se escribe en la base de datos de seguimiento con la estacion, la marca de tiempo y la unidad, asi el sistema construye el historial de movimiento de cada colchon desde la primera puntada hasta la caja empaquetada. El tablero es el cuarto elemento: el escritorio de la fabrica muestra el tablero en vivo con el conteo en cada estacion, el tiempo de permanencia por unidad y la advertencia cuando una unidad se queda demasiado tiempo, y el tablero convierte el piso invisible en el flujo visible. La integracion es el quinto elemento: el seguimiento se conecta al control de la linea de produccion, las estaciones automaticas confirman el paso completado y el sistema mantiene la unidad en la cola virtual hasta que la siguiente estacion la llama. La regla del seguimiento: la etiqueta viaja con el colchon, el lector registra cada entrega, y la base de datos convierte el movimiento en el mapa en vivo, asi la fabrica sabe donde esta cada colchon sin caminar el piso.
Los datos RFID convierten el cuello de botella de la sensacion en la prueba, y la fabrica que ve crecer la pila en tiempo real puede corregirla en la misma hora. El tiempo de permanencia es la primera metrica: el sistema mide cuanto espera cada colchon en cada estacion, y la estacion con el tiempo de permanencia creciente es la restriccion, asi la fabrica mueve el operador o la capacidad al cuello de botella probado en lugar del adivinado. El conteo WIP es la segunda metrica: el tablero en vivo muestra el conteo en cada punto de entrega, y el conteo que sube durante el turno muestra la pila antes de que llegue al piso, asi la linea se equilibra el mismo dia. La traza de rendimiento es la tercera metrica: el sistema registra las unidades completadas por hora por estacion, y la traza muestra la estacion que limita la linea, la brecha entre las estaciones y el tiempo muerto de las estaciones posteriores que esperan a las anteriores. El seguimiento de lotes es la cuarta metrica: el sistema sigue el lote por la linea, y la fabrica ve el lote que esta atascado, el lote que esta dividido y el lote que perdera la fecha de carga, asi la prioridad se aplica donde apuntan los datos. El bucle de decision es la quinta metrica: la reunion de la manana lee los datos del turno anterior, el cuello de botella se mueve, el operador se reasigna o el retrabajo se programa, y el cambio se mide al dia siguiente, asi la fabrica deja de adivinar y empieza a ajustar. La regla de la prueba: la permanencia, el conteo WIP, la traza de rendimiento, el seguimiento de lotes y el bucle de decision convierten el cuello de botella en el numero, y la fabrica que actua sobre el numero elimina la cola en su raiz.
La trazabilidad es el segundo beneficio del sistema RFID, y el registro completo de cada colchon paga en la calidad, el cumplimiento y la confianza del cliente. La traza de QC es el primer beneficio: cuando se encuentra el defecto en el empaque, el sistema muestra las estaciones, los operadores y los lotes por los que paso la unidad defectuosa, y la fabrica aisla la causa en lugar de todo el lote, asi el retiro es la unidad y no el contenedor. La evidencia para el cliente es el segundo beneficio: el cliente de exportacion pide el registro de produccion del pedido, y el historial RFID muestra el lote de tela, la fecha de ensamblaje, los controles de calidad y la fecha de empaque por unidad, asi la fabrica responde la auditoria con la impresion en lugar de la suposicion. El cumplimiento de lotes es el tercer beneficio: los estandares de colchones requieren los registros de material y proceso, y los datos RFID archivan el registro por lote automaticamente, asi el papeleo de cumplimiento se produce desde la base de datos en lugar del portapapeles. El control del retrabajo es el cuarto beneficio: la unidad defectuosa se enruta a la estacion de reparacion con el registro, la reparacion se registra y la unidad reentra a la linea en el punto controlado, asi el retrabajo ya no bloquea el flujo. La confianza de la marca es el quinto beneficio: el colchon que lleva el historial completo es el colchon en el que confian el minorista y el cliente final, y el registro serializado es el punto de venta silencioso que tiene la fabrica. La regla de la trazabilidad: el aislamiento del QC, la evidencia para el cliente, el cumplimiento de lotes, el control del retrabajo y la confianza de la marca vienen todos del mismo registro por unidad, y la fabrica que rastrea cada colchon posee la historia completa de cada producto.
El sistema RFID alcanza su valor completo cuando se integra a la linea de produccion, y la integracion desde el ensamblaje hasta el empaque cierra el circulo. La estacion de ensamblaje es el primer nodo: la maquina de ensamblaje de resortes encapsulados produce el nucleo, la etiqueta se coloca en la entrada del nucleo, y el nucleo se registra en el sistema antes de unirse al flujo, asi el seguimiento empieza en el primer paso de produccion. El movimiento de la linea es el segundo nodo: la linea automatica de produccion mueve el colchon por las estaciones, los lectores capturan la unidad en el acolchado, el ribete y el flanging, y el historial de movimiento se escribe sin la accion del operador. La estacion de empaque es el tercer nodo: la linea de compresion, plegado y enrollado toma el colchon terminado, el sistema confirma la lectura final, y la unidad se registra como empaquetada y lista, asi el conteo empaquetado en el sistema coincide con el conteo en el piso. El vinculo del pedido es el cuarto nodo: el sistema vincula la unidad al pedido, al modelo y al destino, asi la fabrica selecciona el pedido del registro terminado y la lista de carga se genera desde los datos. El bucle de analisis es el quinto nodo: los datos de produccion de la linea alimentan el informe diario, el rendimiento, la permanencia y el retrabajo se revisan, y el plan del dia siguiente se establece desde los numeros medidos, asi la linea mejora continuamente con el seguimiento como columna vertebral. La regla de la integracion: la etiqueta en el ensamblaje, las lecturas por la linea, la confirmacion en el empaque, el vinculo del pedido y el bucle de analisis hacen del sistema RFID el sistema nervioso de la fabrica, y la fabrica que corre el seguimiento integrado elimina el cuello de botella al verlo primero.
Contacte a nuestro equipo para el diseno del seguimiento y las opciones de linea IF-APL, IF-PPA e IF-BCR8 que se integran con el sistema RFID para el flujo de su fabrica.