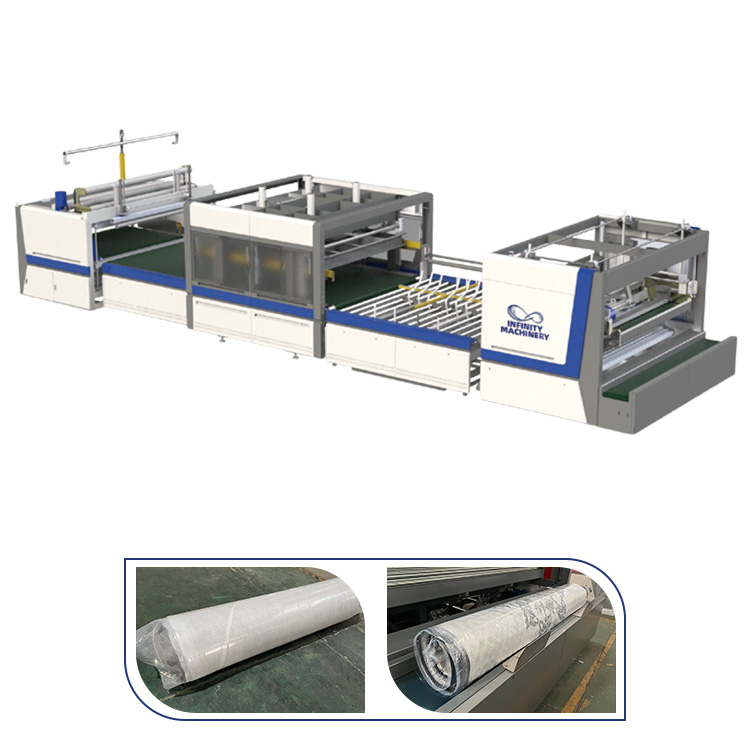
El fin de la linea es donde la fabrica de colchones paga la ultima mano de obra y pierde el ultimo producto, y el empaque manual es el paso con mas mano de obra de toda la fabrica. El equipo que envuelve el colchon a mano, sella la pelicula, apila las unidades y carga el contenedor gasta los minutos por colchon, el paquete envuelto a mano es inconsistente y las unidades apiladas se desplazan y se danan entre si, y la mano de obra del empaque y el dano del envio son los dos costos que elimina la automatizacion del fin de linea. La linea automatica de empaque cierra el fin de la fabrica: la IF-CR8 Maquina Automatica de Compresion y Empaque en Rollo de Colchones comprime, envuelve y enrolla el colchon en el ciclo automatico, la IF-AMB Maquina Automatica de Empaque de Colchones corre el envoltorio, el sellado y la compresion como la linea continua, y la IF-CR2 Maquina Automatica de Empaque en Rollo de Colchones produce el rollo compacto para el contenedor, asi que el operador carga el colchon y la maquina termina la unidad, y la automatizacion del fin de linea corta la mano de obra, la inconsistencia y el dano en el mismo paso.
El fin de linea manual es la parte mas costosa de la fabrica de colchones por paso, y la mano de obra y el dano se esconden en el mismo lugar. La mano de obra del empaque es el primer costo: el envoltorio manual necesita el equipo de los tres o cuatro trabajadores, el envolvedor sostiene la pelicula, el segundo trabajador gira el colchon, el tercero sella los extremos, y los minutos por colchon se multiplican por el volumen diario en los turnos completos del equipo, asi que la mano de obra del empaque es la nomina que reemplaza la linea automatica. La inconsistencia es el segundo costo: el paquete envuelto a mano varia con el trabajador y la hora, el envoltorio suelto deja que el colchon se desplace y el envoltorio apretado estresa las esquinas, y el paquete inconsistente llega al cliente con la calidad diferente, asi que la inconsistencia es el riesgo de calidad del metodo manual. El dano es el tercer costo: el colchon envuelto a mano se apila de manera desigual en la tarima, la pila desigual se inclina y se balancea en el contenedor, la unidad comprimida que no esta bien envuelta pierde el vacio y se expande, y la carga que se expande y se desplaza dana las esquinas y las fundas, asi que el costo del dano son los reclamos y las devoluciones que lleva el envio. El manejo es el cuarto costo: la linea manual mueve el colchon de la estacion de ribete a la mesa de envoltorio, a la pila, a la tarima y al contenedor, los cuatro movimientos necesitan los cuatro pasos de manejo, y el tiempo de manejo y las lesiones de manejo siguen al flujo manual, asi que el manejo es la mano de obra y el riesgo del fin manual. El cuello de botella es el quinto costo: el empaque manual es mas lento que la linea automatica de produccion, la maquina de ribete que produce el colchon mas rapido que el equipo de envoltorio crea la pila, y la pila al final de la linea respalda toda la fabrica, asi que el fin manual se convierte en el cuello de botella que limita la produccion. La regla manual: mano de obra del empaque, envoltorio inconsistente, dano del envio, manejo repetido y el cuello de botella del fin de linea son los cinco costos del fin manual, y la fabrica que automatiza el fin elimina los cinco en el mismo paso.
La automatizacion del empaque reemplaza al equipo manual con el ciclo de la maquina, y la eleccion de la maquina coincide con el volumen y el tipo de paquete. El paso de compresion y rollo es la primera opcion: la IF-CR8 Maquina Automatica de Compresion y Empaque en Rollo de Colchones toma el colchon, lo comprime bajo la presion, lo envuelve en la pelicula y lo enrolla en la unidad compacta, el operador carga el colchon y la maquina completa el ciclo, y el rollo comprimido es el paquete estable que se apila y se envia, asi que la CR8 es el caballo de batalla de volumen del empaque automatico. El paso de la linea completa es la segunda opcion: la IF-AMB Maquina Automatica de Empaque de Colchones corre el envoltorio, el sellado y la compresion como la linea continua, el colchon entra por un extremo y la unidad empaquetada sale por el otro, y la linea integra los pasos que el equipo manual realizaba por separado, asi que la AMB es la opcion de flujo continuo para la fabrica que empaqueta en la linea. El paso del rollo es la tercera opcion: la IF-CR2 Maquina Automatica de Empaque en Rollo de Colchones se especializa en el colchon enrollado para la cama en caja, el rollo compacto maximiza la densidad del contenedor, y la CR2 se adapta al exportador y a la marca de consumo, asi que la CR2 es la opcion de densidad del empaque automatico. El rol del operador es el cuarto elemento: la linea automatica cambia al operador de envolvedor a cargador, los uno o dos operadores cargan los colchones y monitorean la maquina, y el equipo de los cuatro baja a los dos, asi que el rol del operador es el ahorro de mano de obra de la automatizacion. La velocidad es el quinto elemento: la maquina automatica empaqueta al ritmo del ciclo del minuto o menos por colchon, la linea mantiene el ritmo de la produccion del ribete y el acolchado, y el cuello de botella del fin de linea desaparece, asi que la velocidad de la maquina desbloquea toda la fabrica. La regla del empaque: la CR8 para el rollo comprimido, la AMB para la linea continua y la CR2 para el rollo de cama en caja, y la fabrica que empareja la maquina con el paquete reemplaza al equipo con el ciclo.
La automatizacion del envio termina el fin de la linea despues del empaque, y el paletizado, el etiquetado y la carga completan el flujo al contenedor. El paso de la cinta es el primer elemento: la unidad empaquetada se mueve de la maquina de empaque a la estacion de paletizado en la cinta, la cinta lleva la unidad sin el transporte manual, y la cinta elimina el paso de manejo entre el empaque y el envio, asi que la cinta es la columna del fin automatizado. El paso del etiquetado es el segundo elemento: el sistema de etiquetado imprime y aplica la etiqueta de envio, el codigo del producto, el tamano, el destino y el codigo de barras, y la unidad etiquetada se rastrea de la linea al contenedor, asi que el etiquetado convierte la unidad empaquetada en el articulo enviable. El paso del paletizado es el tercer elemento: la estacion de paletizado apila las unidades empaquetadas en la tarima, el paletizador robotico o semi automatico construye el patron estable, y la tarima estable carga el contenedor sin la inclinacion y el desplazamiento, asi que el paletizado es la prevencion del dano del envio. El paso del envoltorio de tarima es el cuarto elemento: la maquina de envoltorio de tarima envuelve la carga apilada en la pelicula estirable, la tarima envuelta sostiene las unidades juntas, y la carga estabilizada sobrevive el movimiento de la carretera y el mar, asi que el envoltorio de tarima completa la proteccion que inicio el empaque de la unidad. El paso de la planificacion de carga es el quinto elemento: la fabrica planifica la carga del contenedor por las dimensiones de la unidad, el plan de carga llena el contenedor sin los huecos y el dano, y la carga planificada alcanza la densidad maxima, asi que la planificacion de carga convierte la automatizacion en el ahorro de flete. La regla del envio: transporte la unidad, etiquete el articulo, paletice la pila, envuelva la tarima y planifique la carga, y la fabrica que automatiza los cinco envia la carga estable con el menor manejo y el menor dano.
Las matematicas de mano de obra y dano convierten la automatizacion en el retorno, y la fabrica que corre los numeros ve la inversion del fin de linea pagarse sola. La matematica de mano de obra es el primer numero: el equipo manual de empaque de los cuatro trabajadores a los 15 dolares la hora corre los 480 dolares al dia, la linea automatica corre con los dos operadores a los 240 dolares al dia, y el ahorro de mano de obra de los 240 dolares al dia por los 25 dias es de 6,000 dolares al mes, asi que la matematica de mano de obra es la linea mas grande y mas predecible del ahorro. La matematica de dano es el segundo numero: la carga envuelta a mano lleva la tasa de dano del 2 al 3 por ciento de los colchones enviados, el colchon danado cuesta el reemplazo mas el manejo del reclamo, y el paquete automatico reduce la tasa hacia la mitad, asi que la matematica de dano agrega el ahorro de reclamos al ahorro de mano de obra. La matematica de manejo es el tercer numero: la linea manual mueve el colchon cuatro veces a los minutos cada una, la cinta y el paletizador eliminan los movimientos, y el tiempo de manejo ahorrado es la mano de obra del equipo de movimiento, asi que la matematica de manejo se pliega en la linea de mano de obra. La matematica del cuello de botella es el cuarto numero: el fin manual que limita la produccion al 80 por ciento de la capacidad de la linea pierde el 20 por ciento de la produccion, y el fin automatico que elimina el cuello de botella recupera la produccion perdida, asi que la matematica del cuello de botella cuenta la produccion recuperada como el ingreso. La matematica del retorno es el quinto numero: la inversion de la linea de empaque de los 80 a 120 mil dolares dividida por el ahorro mensual de la mano de obra mas el dano da el retorno de los 12 a 24 meses, y la fabrica con el alto volumen ve el retorno mas corto, asi que la matematica del retorno es el numero de decision del proyecto del fin de linea. La regla de las matematicas: mano de obra, dano, manejo, cuello de botella y retorno son los cinco numeros, y la fabrica que corre los cinco decide la automatizacion del fin de linea por el ahorro mensual, no por el precio de la maquina.
El diseno del fin de linea conecta la maquina de ribete con el contenedor, y el diseno que fluye la unidad por los pasos evita los retrocesos y las pilas. El primer elemento del diseno es la secuencia: la maquina de ribete alimenta el colchon a la maquina de empaque, la unidad empaquetada se mueve al etiquetado, la unidad etiquetada al paletizado y la tarima al area de almacenamiento, y la secuencia corre en la una direccion sin los retornos, asi que la secuencia de una sola via es la base del flujo del fin de linea. El segundo elemento del diseno es el buffer: la pequena area de almacenamiento entre el ribete y el empaque absorbe la diferencia de velocidad, la maquina de ribete que corre mas rapido llena el buffer y el empaque se abastece de el, y el buffer evita que el ribete espere al empaque, asi que el buffer desacopla las dos velocidades del fin. El tercer elemento del diseno es el espacio: la maquina de empaque necesita el espacio para la alimentacion del colchon y la salida de la unidad, el paletizado necesita el espacio para la tarima y la horquilla, y el area de almacenamiento necesita el espacio para las tarimas terminadas, asi que el plan de espacio cabe las maquinas y el trafico sin la congestion. El cuarto elemento del diseno es el personal: el unico operador carga la maquina de empaque y el segundo operador corre el paletizado y el etiquetado, el fin de dos personas cubre el flujo, y el equipo con capacitacion cruzada cubre las pausas y las ausencias, asi que el plan de personal empareja a las personas con las estaciones. El quinto elemento del diseno es el crecimiento: el diseno del fin de linea deja el espacio para la segunda maquina de empaque, el segundo paletizador y la cinta mas larga, y la fabrica que crece agrega la capacidad sin el retrabajo de la distribucion, asi que el plan de crecimiento protege la inversion del fin. La regla del diseno: secuencia de una sola via, buffer entre las velocidades, espacio para las maquinas, personal de dos personas y espacio de crecimiento, y la fabrica que disena los cinco fluye el colchon del ribete al contenedor sin la parada.
Contacte a nuestro equipo para las lineas de empaque IF-CR8, IF-AMB e IF-CR2 con las velocidades y los ahorros de mano de obra que cierran su fabrica de extremo a extremo.