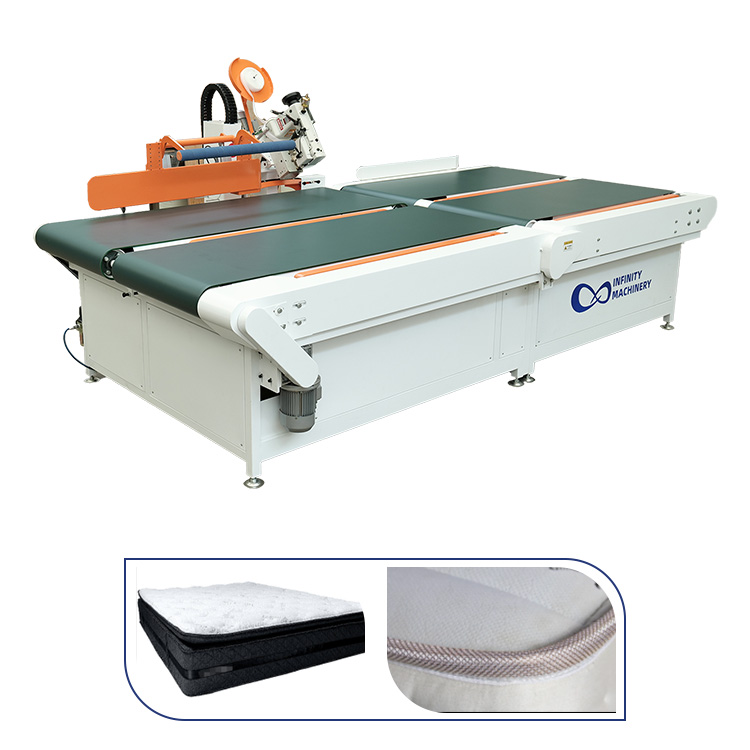
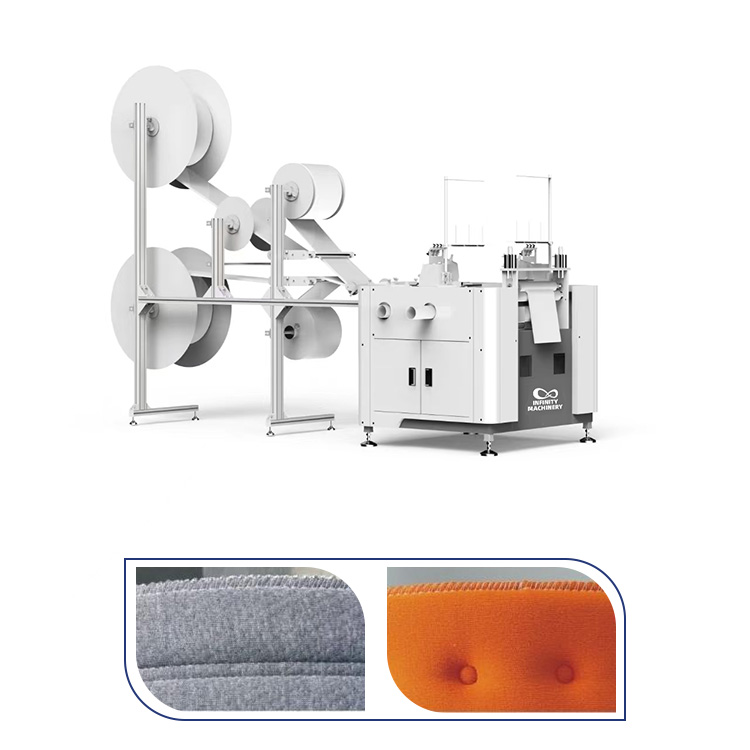
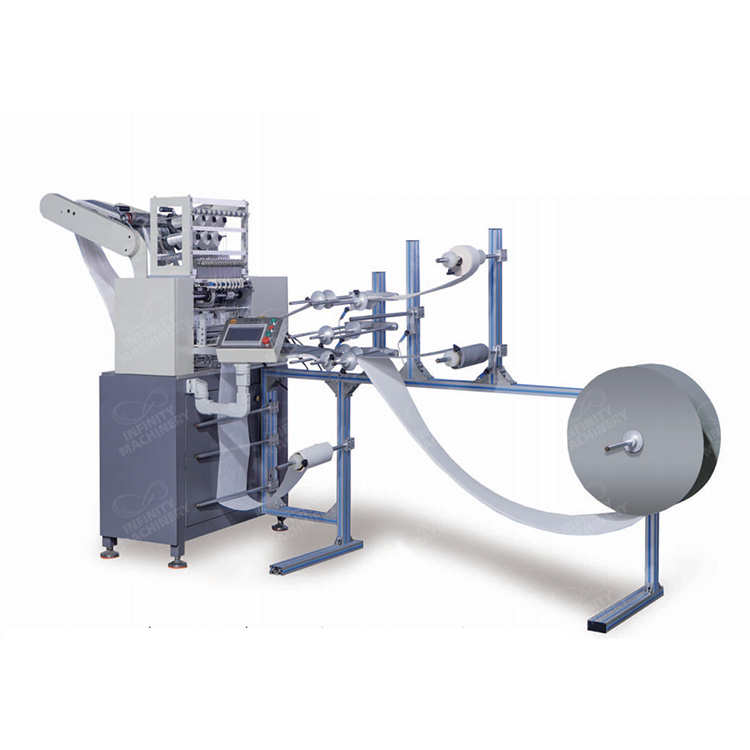
La velocidad de costura de borde es el numero que la fabrica cita y el numero que decide cuantos colchones termina la linea en el turno, y el objetivo de 10m/min es la velocidad que alcanza la maquina moderna de ribete mientras la mayoria de las fabricas cosen a los 2 a 4 metros por minuto. La linea de borde es la estacion que cose la cinta alrededor del borde del colchon, la cinta que une el panel superior, la tela de borde y el panel inferior en la unidad terminada, y la estacion corre a la velocidad del eslabon mas lento: la aguja, la alimentacion, el operador, el cambio o la distribucion. La fisica de la velocidad es simple y la practica no lo es: la aguja puede coser los 10 metros por minuto, pero el operador carga el colchon, gira las esquinas, cambia el hilo y despeja los atascos, y cada parada corta el promedio por debajo de la clasificacion de la aguja. La maquina moderna de ribete elimina las paradas: la alimentacion automatica mueve el colchon a traves de la aguja a la velocidad configurada, la cabeza servo controlada mantiene la longitud de puntada en la recta y la esquina, y la maquina cose el borde a los 10 metros por minuto mientras el operador maneja la carga y la descarga. La IF-T4 Maquina Automatica de Alta Velocidad para Ribetear Colchones, la IF-SB-A2 Maquina de Costura de Colchones de Doble Cabezal Frontal y Trasero y la IF-SZX1 Maquina Lineal son los casos de maquina que esta guia mapea. Esta guia recorre la fisica de la velocidad, los cuellos de botella ocultos, los casos de maquina y el plan de aceleracion.
La pregunta de la velocidad es la pregunta de productividad de la linea de borde, y el objetivo de 10m/min necesita la matematica honesta antes de la decision de maquina. La velocidad de costura de borde es los metros de cinta que la aguja cose en el minuto, y los metros se traducen en el ciclo del colchon: el colchon del tamano 2.0 por 1.8 metros tiene el perimetro de borde de aproximadamente 7.6 metros, por lo que la aguja de 10m/min cose el borde en aproximadamente 46 segundos de tiempo de aguja, y la linea que mantiene los 46 segundos mas los tiempos de carga y giro termina la unidad en los 60 a 75 segundos. La matematica honesta debe separar la velocidad de aguja de la velocidad de ciclo: la velocidad de aguja es la clasificacion de la maquina, los 10 metros por minuto, y la velocidad de ciclo es el tiempo real desde la carga hasta la descarga, el tiempo de aguja mas el tiempo del operador mas el tiempo de cambio. La fabrica que cita los 10m/min y termina las doce unidades por hora esta corriendo los 1.5 metros por minuto efectivos, porque las paradas se comen la velocidad de aguja: la carga detiene la alimentacion, el giro de la esquina frena el colchon, el cambio de hilo detiene la aguja y el despeje de atascos detiene la linea. El objetivo de 10m/min no es la clasificacion de aguja, es la disciplina de linea: la aguja que cose el turno completo sin las paradas evitables, la alimentacion que mueve el colchon sin la vacilacion del operador y el cambio que corre en los segundos en lugar de los minutos. La pregunta de la velocidad es la brecha entre la clasificacion de aguja y la realidad de ciclo, y la brecha es donde la linea de borde esconde su produccion perdida.
La tabla separa la aguja del ciclo, y el objetivo de 10m/min es la disciplina de ciclo, no la especificacion de aguja.
Los cuellos de botella ocultos son las razones por las que la linea de borde nunca corre a la clasificacion de aguja, y los cuellos se esconden en los cuatro lugares que la fabrica no mide. Cuello uno es la alimentacion manual: el operador empuja el colchon a traves de la aguja a mano, la velocidad de empuje varia con el operador, la fatiga y la hora del turno, y la velocidad promedio de empuje aterriza muy por debajo de la capacidad de aguja; la alimentacion automatica elimina el ritmo humano y mantiene la velocidad constante. Cuello dos es la esquina: la cinta de borde debe girar las cuatro esquinas del colchon, el giro necesita la elevacion de aguja y la rotacion del colchon, y el giro manual toma los 10 a 20 segundos por esquina, los 40 a 80 segundos por colchon que duplican el ciclo; la maquina moderna maneja la esquina con la elevacion automatica y el control de alimentacion que reducen el giro a los segundos. Cuello tres es el cambio: el cambio de hilo, el cambio de rollo de cinta y el ajuste de tamano detienen la aguja, y la linea que cambia el hilo cada dos horas pierde los 10 minutos cada vez, los 80 minutos por turno que la fabrica nunca registra; el diseno de cambio rapido y la preparacion de puesta a punto reducen el cambio a los minutos. Cuello cuatro es la distribucion: el colchon llega de la linea de acolchado, la maquina de borde espera la entrega, el operador camina a la pila y las unidades terminadas esperan la remocion; la linea que alimenta la maquina de borde directamente y remueve la produccion con el transportador mantiene la aguja ocupada. Los cuatro cuellos son la diferencia entre la velocidad clasificada y la produccion real, y la fabrica que ataca los cuatro mantiene los 10m/min que la aguja ya ofrece.
Alimentacion manual: la velocidad de empuje varia con el operador y la fatiga, aterriza por debajo de la aguja | Esquinas: 10-20s por esquina manual, 40-80s por colchon | Cambio: hilo, rollo de cinta y tamano, 10 min por cambio | Distribucion: esperas de entrega, caminatas y remocion ociosan la aguja
La matematica de maquina compara la estacion manual de borde y la maquina automatica de ribete, y los numeros hacen el caso de mejora. La velocidad: el operador manual cose los 2 a 4 metros por minuto con el empuje y el giro, y la maquina automatica mantiene los 10 metros por minuto con la alimentacion y la cabeza servo, la diferencia de 2.5 a 5 veces de velocidad que el tiempo de ciclo muestra. El ciclo: la estacion manual completa el borde del colchon estandar en los 3 a 5 minutos incluyendo los giros y las paradas, y la maquina automatica completa el mismo borde en los 60 a 75 segundos, la ganancia de ciclo de 3 a 4 veces. La mano de obra: la estacion manual ata al operador a la aguja por todo el ciclo, y la maquina automatica libera al operador para la carga, la descarga y la segunda maquina, el un operador corriendo las dos maquinas y la mano de obra de borde por colchon bajando por el 40 a 50 por ciento. La calidad: la longitud de puntada manual varia con la velocidad de empuje, las puntadas apretadas y flojas se mezclan a lo largo del borde, y la alimentacion automatica mantiene la longitud de puntada constante que el servo configura, la costura pareja que el inspector y el cliente ven. El rendimiento: la estacion manual termina las 12 a 16 unidades por hora, y la linea automatica termina las 40 a 55, las 3 veces de produccion desde el mismo espacio de piso. La matematica de maquina: la estacion de borde es el cuello de botella de la linea de colchones, y la maquina automatica elimina el cuello de botella a las 3 veces de produccion que el turno puede enviar.
La tabla es el caso de mejora, y las 3 veces de produccion desde el mismo piso es el argumento que el dueno puede contar.
El ajuste de maquina empareja la maquina de borde con el volumen de linea y la mezcla de productos, y el ajuste corre a traves de los tres casos. La linea de alto volumen que cose el borde estandar corre la maquina automatica de ribete: la IF-T4 mantiene los 10m/min en la recta y la esquina, la mesa de trabajo ancha maneja los tamanos queen y king, y el cabezal de puntada de cadena de alta velocidad cose el borde que los colchones de somier y de resortes internos necesitan. La linea que cose el frente y el reverso en una pasada corre la maquina de doble cabezal: la IF-SB-A2 lleva los dos cabezales que cosen el frente y el reverso simultaneamente, el servo de accionamiento directo mantiene los cabezales sincronos y la maquina reduce a la mitad el tiempo de borde para la construccion de cinta de dos lados. La linea que agrega las caracteristicas de valor corre la maquina lineal al lado: la IF-SZX1 coloca las cintas decorativas, la malla 3D y las cremalleras en el borde, las caracteristicas por las que el comprador minorista paga la prima, y la maquina agrega las caracteristicas sin frenar la pasada principal de borde. El ajuste tambien cubre los tamanos: la mesa de maquina se dimensiona al rango de colchones, el manejo de esquina se adapta a la altura y el grosor, y el cambio entre tamanos corre en los minutos con los ajustes rapidos. El ajuste es el volumen, la construccion y las caracteristicas, y la fabrica que empareja la maquina con la linea mantiene la velocidad sin la sobrecapacidad.
El plan de aceleracion alcanza los 10m/min en cinco pasos, ejecutados en la linea de borde. Paso 1: la auditoria de velocidad, midiendo el tiempo de aguja, el tiempo de carga, el tiempo de esquina, el tiempo de cambio y el tiempo ocioso a traves del turno, y calculando la velocidad efectiva que la linea realmente corre. Paso 2: la correccion de cuello de botella, eliminando las paradas mas grandes primero: la alimentacion automatica para el empuje manual, la esquina automatica para el giro a mano, la puesta a punto preparada para el cambio y la alimentacion directa para la distribucion. Paso 3: la mejora de maquina, emparejando la maquina de ribete con el volumen de linea, la maquina de doble cabezal con la construccion de dos lados y la maquina lineal con las caracteristicas de valor, y dimensionando la mesa al rango de colchones. Paso 4: el sistema de operador, capacitando el ritmo de carga-descarga, la secuencia de cambio rapido y la rotacion de dos maquinas, y midiendo la produccion por operador contra el objetivo. Paso 5: la re-medicion, corriendo la linea por la semana y comparando la velocidad efectiva, el tiempo de ciclo y la produccion por hora contra la linea base; la linea que mantiene los 10m/min a traves del turno y las 40 a 55 unidades por hora ha alcanzado el objetivo, y la linea de borde que cose a la clasificacion de aguja es la linea que alimenta el ensamblaje sin la espera.
La IF-T4, la IF-SB-A2 y la IF-SZX1 cubren el ribete automatico, la costura de doble cabezal y la decoracion lineal de la linea de borde, y el plan de cinco pasos alcanza los 10m/min en su linea. Contacte a nuestro equipo de maquinaria de borde para la auditoria de velocidad para su fabrica, la recomendacion de encaje de maquina y el plan de aceleracion que desbloquea su produccion de borde.
Contacte hoy a nuestro equipo de maquinaria de borde para la configuracion de ribete que desbloquea su produccion de borde: la auditoria de velocidad, la recomendacion de encaje de maquina y el plan de aceleracion que mantiene los 10m/min a traves de su turno.