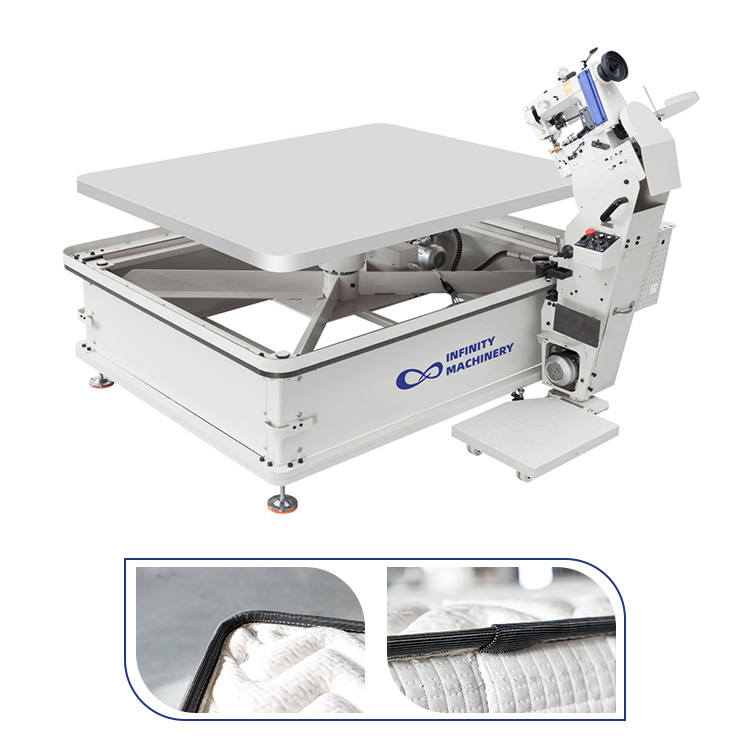
La linea de borde del colchon es el ultimo grupo de maquinas de la fabrica, y la velocidad del grupo decide cuantas camas envia la fabrica. La linea de cinta de borde y la linea de costura de borde terminan el mismo borde con los ritmos diferentes: la maquina de cinta de borde corre el ciclo semi automatico donde el operador guia las cuatro esquinas y la maquina cose los tramos rectos, mientras que la linea de costura de borde corre el ciclo de ribete de cuatro lados donde la tela del borde se marca, se empalma, se cose y se recorta alrededor del colchon, y los dos ritmos producen las unidades por hora diferentes. La Maquina de Ribete de Alta Velocidad con Puntada de Cadena IF-T3T lleva el ritmo semi automatico de la linea de cinta de borde, la Maquina Automatica de Marcado y Empalme IF-C1 alimenta la linea de costura de borde con los rollos de borde preparados, y la Linea de Produccion de Cardado Automatico IF-CM suministra la fibra que llena las fundas de la costura de borde, asi que la linea que empareja el metodo de borde con la mezcla de producto corre el borde mas rapido para su volumen.
El borde del colchon es el acabado que el cliente ve y siente primero, y el metodo de borde fija la velocidad de todo el grupo de acabado, asi que la decision de borde es la decision de produccion de la fabrica. Los metodos de borde son el primer elemento: la cinta de borde envuelve la cinta de tela alrededor del borde del colchon y la costura de borde cose la tela de borde preparada sobre el borde, los dos metodos producen las apariencias diferentes y las velocidades diferentes, y la fabrica elige el metodo para su mercado, asi que los metodos de borde son el primer factor de la eleccion. La apariencia de la cinta de borde es el segundo elemento: la cinta de borde muestra la banda de cinta limpia alrededor del colchon, la apariencia es el estandar clasico del colchon de hotel y de exportacion, y la linea de cinta de borde corre el ciclo semi automatico, asi que la apariencia de la cinta de borde es el primer estilo de la comparacion. La apariencia de la costura de borde es el tercer elemento: la costura de borde muestra el borde de tela con el patron acolchado que coincide con la tapa, la apariencia es la apariencia premium del colchon de retail, y la linea de costura de borde corre el ciclo de cuatro lados, asi que la apariencia de la costura de borde es el segundo estilo de la comparacion. La pregunta de velocidad es el cuarto elemento: la fabrica pregunta cual linea termina mas camas por dia, y la respuesta depende del conteo de operadores, el nivel de automatizacion y la mezcla de producto, asi que la pregunta de velocidad es la decision que responde el resto de esta guia. La regla de linea: la cinta de borde y la costura de borde terminan el mismo borde con las velocidades diferentes, y la fabrica que empareja el metodo con la mezcla corre la linea mas rapida para su volumen.
La linea de cinta de borde corre sobre el ritmo semi automatico: la maquina cose los tramos rectos y el operador guia las cuatro esquinas, y el ritmo es el equilibrio de la velocidad de la maquina y las manos del operador. El tramo recto es el primer elemento: la maquina de cinta de borde alimenta el colchon por el cabezal a la velocidad fijada, el tramo recto cose la cinta sobre el borde largo sin la entrada del operador, y la Maquina de Ribete de Alta Velocidad con Puntada de Cadena IF-T3T cose la puntada de cadena que alimenta el tramo recto limpiamente, asi que el tramo recto es la parte rapida del ciclo. El giro de esquina es el segundo elemento: el operador eleva el prensatelas, gira el colchon y baja el prensatelas para el siguiente borde, el giro de esquina toma segundos del operador y el giro suave mantiene el ritmo, asi que el giro de esquina es la parte del operador del ciclo. El segundo borde es el tercer elemento: los cuatro lados son los dos tramos rectos y los dos giros del operador por pasada, y la segunda pasada repite el ritmo para los bordes restantes, asi que el segundo borde es la repeticion del ciclo. La regla de un operador es el cuarto elemento: la maquina de cinta de borde corre con el un operador que alimenta, gira y descarga, el conteo de operadores es la ventaja lean de la linea de cinta de borde, y el un operador mantiene la linea a la velocidad de la maquina, asi que la regla de un operador es la dotacion de la cinta de borde. La regla de la cinta de borde: el tramo recto cose rapido, el giro de esquina es la mano del operador y el un operador mantiene la maquina a la velocidad completa, asi que la linea de cinta de borde termina la cama en los minutos por unidad.
La linea de costura de borde corre sobre el ciclo de cuatro lados: la tela del borde se prepara en los rollos, los rollos se alimentan a la maquina de ribete y la maquina cose el borde alrededor de los cuatro lados, y el ciclo mueve el trabajo de la preparacion al borde terminado. La preparacion del borde es el primer elemento: la tela del borde se corta, se marca y se empalma en los rollos continuos, la Maquina Automatica de Marcado y Empalme IF-C1 prepara los rollos al ancho fijado y los rollos preparados alimentan el cabezal de ribete sin la parada, asi que la preparacion del borde es el paso previo del ciclo de cuatro lados. El relleno de fibra es el segundo elemento: la costura de borde a menudo lleva el relleno de fibra para el borde suave, la Linea de Produccion de Cardado Automatico IF-CM suministra el rollo de fibra que aplica la maquina de borde, y la fibra suministrada mantiene corriendo la linea de borde, asi que el relleno de fibra es el segundo paso previo del ciclo. El ribete de cuatro lados es el tercer elemento: la maquina de ribete cose el borde alrededor de los cuatro lados del colchon en la pasada continua, el ciclo de cuatro lados termina el borde en la una manipulacion y la una manipulacion ahorra los giros del operador, asi que el ribete de cuatro lados es la velocidad central de la costura de borde. El equipo de operadores es el cuarto elemento: la linea de costura de borde corre el operador de preparacion, el alimentador y el operador de ribete, el conteo de operadores es mas alto que la cinta de borde y el equipo mas alto corre la automatizacion mas alta, asi que el equipo de operadores es la dotacion de la costura de borde. La regla de borde: el borde preparado y el relleno de fibra alimentan el ribete de cuatro lados, y la linea que prepara el borde por adelantado corre el ciclo de cuatro lados a la velocidad completa.
La comparacion de velocidad es la matematica de unidades por hora de las dos lineas, y la matematica compara el tiempo de ciclo, el conteo de operadores y la produccion diaria, asi que la fabrica ve la brecha real entre los dos metodos. El tiempo de ciclo es el primer elemento: la cinta de borde termina la cama en el ciclo semi automatico del un operador y la costura de borde termina la cama en el ciclo de cuatro lados del equipo, el ciclo de la cinta de borde corre mas rapido por unidad al volumen bajo y el ciclo de la costura de borde corre mas rapido por unidad al volumen alto, asi que el tiempo de ciclo es el primer numero de la comparacion. La matematica de operadores es el segundo elemento: la linea de cinta de borde corre el un operador por maquina y la linea de costura de borde corre el equipo, el trabajo por unidad es el segundo numero de la comparacion y el costo de trabajo favorece la cinta de borde al volumen igual, asi que la matematica de operadores es el segundo numero de la comparacion. La produccion diaria es el tercer elemento: la linea automatica de cinta de borde con el un operador termina las seiscientas camas por dia en la mezcla estable y la linea de costura de borde con el equipo completo termina el quince a veinticinco por ciento mas de camas por dia al volumen alto, asi que la produccion diaria es el tercer numero de la comparacion. El cambio de tamano es el cuarto elemento: la cinta de borde cambia el tamano con el ajuste simple y la costura de borde cambia el tamano con el cambio de rollo, el cambio de la cinta de borde es mas rapido para los tamanos mixtos y el cambio de la costura de borde favorece las corridas largas, asi que el cambio de tamano es el cuarto numero de la comparacion. La regla de comparacion: la cinta de borde gana el volumen bajo, los tamanos mixtos y el equipo lean, y la costura de borde gana el volumen alto, las corridas largas y la apariencia premium, asi que la fabrica elige la linea que coincide con su mezcla de pedidos.
La eleccion entre la cinta de borde y la costura de borde es la decision de mezcla de producto, y la mezcla de las camas de exportacion, las camas de hotel y las camas de retail decide la linea que instala la fabrica. La mezcla de exportacion es el primer factor: el colchon de exportacion envia los tamanos estandar en el volumen alto, la linea de cinta de borde con el un operador y el ritmo estable encaja la corrida de exportacion, y la fabrica que corre la mezcla de exportacion elige la cinta de borde para la produccion lean, asi que la mezcla de exportacion es el primer factor de la eleccion. La mezcla de retail es el segundo factor: el colchon de retail vende la apariencia premium con el borde acolchado, la linea de costura de borde con el ciclo de cuatro lados produce la apariencia premium, y la fabrica que vende la mezcla de retail elige la costura de borde para la apariencia y el volumen, asi que la mezcla de retail es el segundo factor de la eleccion. La linea mixta es el tercer factor: la fabrica que corre ambas mezclas de exportacion y retail instala la cinta de borde para la corrida estandar y la costura de borde para la corrida premium, las dos lineas comparten las maquinas de preparacion y las dos lineas equilibran la mezcla de pedidos, asi que la linea mixta es el tercer factor de la eleccion. La ruta de mejora es el cuarto factor: la fabrica empieza con la linea de cinta de borde y agrega la preparacion de borde y las maquinas de ribete cuando crecen los pedidos premium, las maquinas IF-C1 y IF-CM se acoplan a la linea existente, y la ruta de mejora mantiene flexible a la fabrica, asi que la ruta de mejora es el cuarto factor de la eleccion. La regla de decision: lee la mezcla de producto, cuenta el volumen, chequea la apariencia que paga el mercado y planifica la ruta de mejora, y la fabrica que empareja la linea con la mezcla corre el borde mas rapido para sus pedidos.
Contacte a nuestro equipo para la maquina de cinta de borde IF-T3T y las maquinas de preparacion de borde IF-C1 e IF-CM, y el plan de linea que empareja el metodo de borde con su volumen.