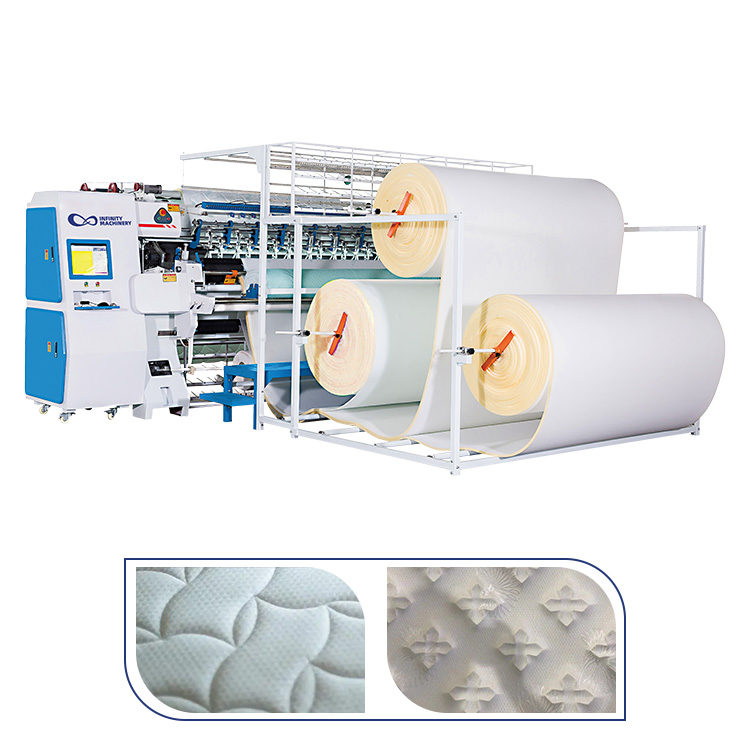
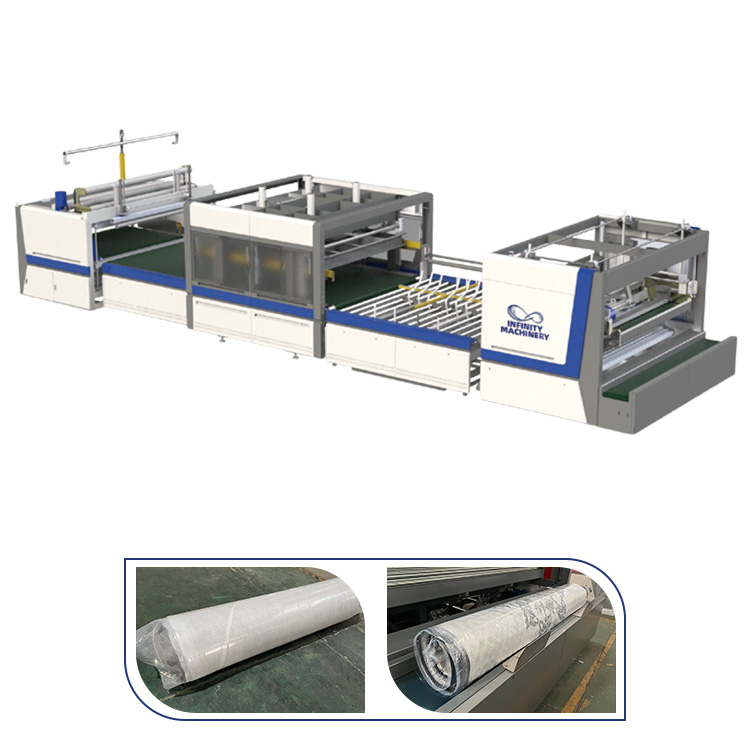
La apiladora de colchones es la maquina que se ve suave hasta que no lo es: el brazo de platina gira, el sensor ve la unidad y la pila sube, y el ritmo corre por el turno hasta que el brazo duda, el sensor falla y la unidad aterriza torcida. El brazo atascado casi nunca es la falla mecanica y casi siempre es la pequena falta de mantenimiento: la lente del sensor recoge el polvo y las fibras, el polvo atenua el haz, el sensor lee mal la posicion de la unidad y el brazo de platina gira en el momento equivocado, desalineando la pila y deteniendo la linea. El ritmo de la apiladora es la sincronizacion de ciclo, la limpieza de sensores y la rutina del operador, y el ritmo se mantiene por el calendario, no por la suerte. La IF-Q-1200 Maquina de Acolchado Multifuncional de Puntada de Cadena Computarizada, la IF-SHY Maquina Decorativa de Borde de Doble Cabezal y la IF-CR2 Maquina de Enrollado y Empaque de Colchones son los casos de maquina que esta guia mapea. Esta guia recorre la sincronizacion de ciclo, el mecanismo del polvo de sensores, el calendario de limpieza y el ritmo del operador que mantienen suave la apiladora.
La apiladora es la maquina de ritmo de la linea de acolchado: el panel acolchado llega, el sensor lo ve, el brazo de platina gira, el panel se levanta y se coloca en la pila, y el ciclo se repite en el intervalo fijo que coincide con la produccion de acolchado. El ritmo es la sincronizacion del ciclo: el brazo gira cuando el panel esta en posicion, el sensor se activa en el momento correcto y la pila sube en las capas parejas, y el ritmo suave es lo que mantiene la linea fluyendo sin la acumulacion o los vacios. El ritmo es lo primero que la apiladora pierde: la sincronizacion se desvia, el brazo duda, el sensor falla y el ciclo se vuelve irregular, y el ciclo irregular es la advertencia de que el mantenimiento debe venir. Los problemas de la apiladora son los problemas de sincronizacion, no los problemas de fuerza: el brazo desalineado es el brazo que giro en el momento equivocado, la pila torcida es la pila que recibio el panel en el angulo equivocado, y el sensor con polvo es el sensor que se activo tarde o no se activo. La pregunta del ritmo es lo que el mantenimiento responde, y el mantenimiento es el calendario de la verificacion de ciclo, la limpieza de sensores y la alineacion de brazos, ejecutado en los intervalos fijos antes de que el ritmo se rompa.
Los tres elementos son el paquete de ritmo, y las secciones abajo mapean el mantenimiento para cada uno.
La sincronizacion de ciclo es el latido de la apiladora, y el ritmo ideal lo establece la linea, no la maquina. La linea de acolchado produce el panel cada treinta segundos aproximadamente, la apiladora debe despejar el panel en el mismo intervalo, y el ciclo es el giro, el levantamiento, la colocacion y el retorno, sincronizados para que el brazo este de vuelta en posicion cuando llegue el siguiente panel. La sincronizacion es el numero de configuracion: el ciclo de la apiladora se iguala a la tasa de la linea en la instalacion, la velocidad de giro y el tiempo de espera se configuran, y el ritmo corre en el intervalo igualado. El desvio de sincronizacion es la primera senal de mantenimiento: el brazo se frena con el desgaste de la correa o la caida de presion, la espera se estira con la duda del sensor, y el ciclo corre largo, por lo que los paneles se acumulan en la entrada y la linea espera. La verificacion de sincronizacion es la rutina de turno: el operador cuenta los ciclos en el minuto, compara contra el objetivo y anota el desvio antes de la acumulacion. El ritmo se mantiene por la pequena verificacion diaria, el conteo de ciclos, el sonido del giro y la altura de la pila, y la verificacion detecta el desvio cuando es de segundos, no cuando es la linea detenida.
Sincronizacion de ciclo: giro, levantamiento, colocacion y retorno igualados a la produccion de la linea, aproximadamente un panel por 30 segundos | Configuracion: velocidad de giro y tiempo de espera ajustados a la tasa de la linea en la instalacion | Senales de desvio: desgaste de correa, caida de presion, duda del sensor estiran el ciclo | Verificacion de turno: contar los ciclos por minuto, comparar contra el objetivo, anotar el desvio antes de la acumulacion
El polvo de sensores es la causa oculta del brazo atascado, y el mecanismo es simple. La apiladora corre sobre los sensores fotoelectricos que ven el panel y la pila, y la lente del sensor se sienta en el aire de la linea de acolchado, el aire que lleva el polvo de fibra, la pelusa de hilo y las particulas de tela del acolchado y el corte. El polvo se asienta en la lente, el haz se atenua y el sensor ve menos de lo que deberia; el sensor que ve el panel tarde activa el brazo tarde, el sensor que pierde el panel no activa ningun giro, y el brazo gira a la posicion equivocada, la platina atrapa el panel en el angulo, la pila se tuerce y la maquina se detiene en la alarma. El polvo es la acumulacion diaria: en las primeras horas del turno la lente esta mayormente limpia, el haz es fuerte y el ritmo corre, y para la mitad del turno la lente ha recogido la capa que atenua el haz, las dudas comienzan y las paradas siguen. La cifra del noventa por ciento es la experiencia de las lineas de apiladoras: la gran mayoria de los eventos de brazo atascado se remontan al sensor que no se limpio, y el mantenimiento que limpia la lente en el calendario previene los eventos antes de que comiencen. La limpieza de sensores es el mantenimiento mas barato de la fabrica, un panio y un minuto, y es el mantenimiento que mantiene el ritmo.
La desalineacion de platina es el sintoma mecanico que el problema del sensor causa, y la pila torcida es el mensaje. El brazo de platina levanta el panel y lo coloca en la pila, y la colocacion debe ser cuadrada: los bordes del panel se alinean, la pila sube pareja y las unidades salen de la pila con la alineacion limpia. Cuando el sensor falla, el brazo gira en el momento equivocado y la platina coloca el panel en el angulo; el primer panel torcido es el pequeno desplazamiento, el segundo se suma al primero y la pila se inclina, y la pila inclinada es el peligro: los paneles se deslizan, la pila se voltea y la linea se detiene para la re-apilada. La desalineacion es tambien el mensaje de desgaste: las colocaciones repetidas en angulo equivocado tensionan las guias del brazo y los pivotes, el juego crece y el brazo se desvia incluso con los sensores limpios, por lo que la verificacion de alineacion semanal detecta el desvio mecanico antes de que se convierta en la pila torcida. La verificacion de alineacion es la rutina simple: la platina se cicla con el panel de prueba, la colocacion se mide contra la referencia de pila, y las guias y los pivotes se ajustan cuando la colocacion se sale. El ritmo es la alineacion: el brazo que coloca cuadrado mantiene la pila pareja, y la pila que es pareja mantiene la linea moviendose.
Las senales son el idioma de la apiladora, y el operador que las lee actua en el calendario, no despues del volteo.
El calendario de limpieza es el ritmo del mantenimiento, y los tres intervalos coinciden con los tres modos de falla. El ritmo de turno: las lentes de sensores se limpian al inicio y a la mitad de cada turno, el panio elimina la capa de polvo antes de que atenue el haz, y el operador corre el ciclo de prueba despues de la limpieza para confirmar la activacion. El ritmo de dia: al final del turno, la apiladora se limpia, las superficies del brazo y la platina se limpian de la acumulacion de pelusa, la correa y la cadena se verifican por la tension y la presion se confirma, para que la maquina comience el dia siguiente limpia. El ritmo de semana: la alineacion de platina se verifica con el panel de prueba, las guias y los pivotes se inspeccionan por el desgaste, las posiciones de sensores se verifican y la sincronizacion de ciclo se re-iguala a la tasa de la linea, para que el desvio se corrija semanalmente. El calendario es la disciplina que hace predecible la apiladora: la maquina que se limpia en el calendario corre el mismo ritmo cada turno, y la maquina que se limpia en la averia corre el ritmo de la averia en su lugar. El calendario de limpieza es el arreglo del noventa por ciento: el polvo que se elimina en el calendario es el brazo atascado que nunca sucede, y la fabrica que corre el calendario mide las semanas de cero brazos atascados, no las llamadas de emergencia.
Ritmo de turno: limpiar las lentes de sensores al inicio y a la mitad de cada turno, correr el ciclo de prueba despues de la limpieza | Ritmo de dia: limpiar el brazo y la platina, verificar la tension de correa y la presion de aire al final del turno | Ritmo de semana: prueba de alineacion de platina, verificacion de desgaste de guias y pivotes, posiciones de sensores, re-igualar la sincronizacion de ciclo | El calendario es el arreglo del 90%: el polvo eliminado en calendario es el brazo atascado que nunca sucede
El ritmo del operador es la mitad humana del mantenimiento de la apiladora, y es la mitad que detecta el desvio antes de que el calendario lo haga. El operador corre la apiladora por el turno y oye y ve el ritmo: el sonido del giro, el golpe de la colocacion y la cadencia del ciclo, y los pequenos cambios, la duda, el golpe fuera y la pila que se inclina un grado, son las senales tempranas de que la maquina se esta desviando. El operador verifica la alineacion de la pila cada pocas unidades, escucha el cambio del giro, observa los indicadores de sensores y reporta los hallazgos pequenos en el traspaso de turno, para que el siguiente turno comience con el estado conocido. El operador es tambien el primer respondiente: la pequena limpieza de sensores, la limpieza rapida de pelusa y el reset despues del ciclo de prueba previenen la llamada de servicio, y el operador que corre la rutina diaria mantiene la apiladora corriendo sin la visita de servicio. El calendario limpia en los intervalos y el operador observa entre los intervalos, y los dos juntos mantienen el ritmo, porque la apiladora que es observada es la apiladora que es suave.
El plan de implementacion construye el ritmo de apiladora suave en cinco pasos, ejecutados en la linea. Paso 1: la base, contando las paradas actuales de brazo atascado y el tiempo de inactividad, y nombrando las causas de sensor, alineacion y sincronizacion de los registros de alarma. Paso 2: el calendario, escribiendo la rutina de limpieza de turno, dia y semana, la limpieza de sensores, la limpieza de pelusa, la verificacion de presion y la prueba de alineacion semanal, y publicandolo en la apiladora. Paso 3: la capacitacion, ensenando a los operadores el conteo de ciclo, la escucha del giro, la verificacion de pila y la limpieza pequena, y el informe de traspaso de turno, para que los ojos y los oidos esten en la maquina. Paso 4: la alineacion, corriendo la prueba de colocacion semanal, ajustando la platina y las guias, y re-igualando la sincronizacion de ciclo a la tasa de la linea, para que la maquina comience desde el estado cuadrado. Paso 5: la re-medicion, corriendo el calendario por un mes y contando las paradas de brazo atascado contra la base; las semanas de cero paradas prueban el ritmo, y las pilas parejas prueban la alineacion. La fabrica que ejecuta los cinco pasos mantiene suave la apiladora, y la apiladora suave mantiene fluyendo la linea de acolchado.
La IF-Q-1200, la IF-SHY y la IF-CR2 cubren las maquinas de acolchado, terminado y empaque alrededor de la apiladora, y el plan de cinco pasos construye el ritmo de apiladora suave en su linea. Contacte a nuestro equipo de acolchado para la auditoria de apiladora para su fabrica, la plantilla del calendario de limpieza y la lista del operador que mantiene su apiladora corriendo.
Contacte a nuestro equipo de acolchado hoy para la configuracion de mantenimiento de apiladora para su linea: el calendario de limpieza de sensores, el procedimiento de alineacion de platina y la lista del operador que previenen las paradas de brazo atascado y mantienen la pila pareja.