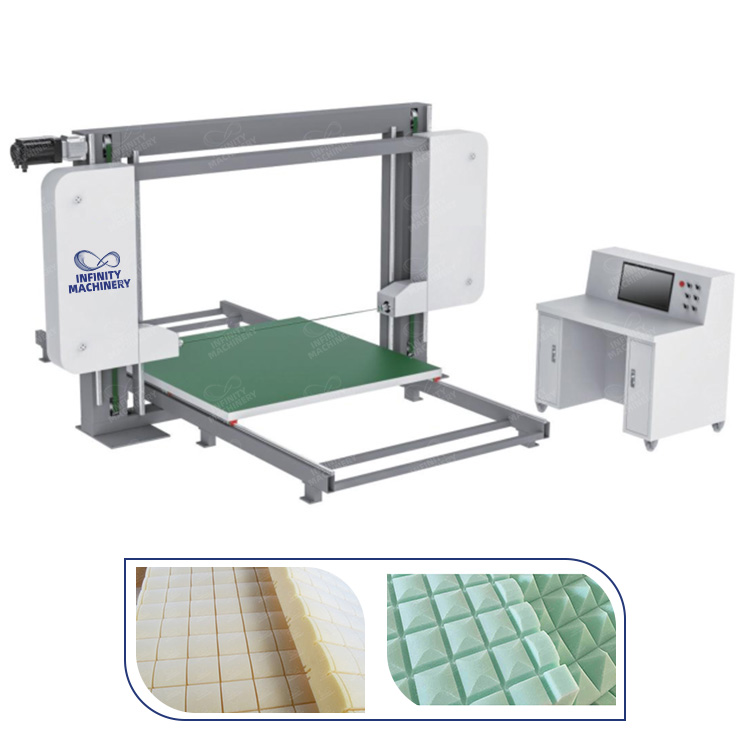
El accidente de la fabrica de colchones nunca es solo la maquina; es la maquina mas el operador sin capacitacion mas el paso que falta. El operador que mete la mano en la maquina en marcha para sacar la tela atascada, el trabajador que limpia la cabeza de corte sin detener el motor, el mecanico que repara el cilindro de compresion sin liberar la presion, y el operador que entra en la trayectoria del carro en movimiento, cada accidente tiene la misma forma: la energia no fue aislada antes de que la persona entrara en la zona de peligro. La capacitacion de seguridad coloca el protocolo de aislamiento primero: la IF-B100 Maquina de Alta Velocidad para Espirales Bonnell corre con el alambre rapido y las herramientas en movimiento que exigen la operacion con resguardo, la IF-CR8 Maquina Automatica de Compresion y Empaque en Rollo de Colchones contiene la presion hidraulica almacenada que exige el bloqueo de energia liberada, y la IF-CNCH Maquina de Corte de Espuma con Cuchilla Horizontal corre la cuchilla que exige el resguardo y la parada antes del acercamiento, asi que el operador capacitado trata cada maquina como la fuente de energia que debe bloquearse, etiquetarse y verificarse antes de que las manos entren.
La capacitacion de seguridad comienza antes del primer turno, y el operador que conoce la maquina, la energia y la emergencia es el operador que trabaja seguro. La introduccion a la maquina es el primer modulo: el operador aprende el arranque, la parada y la parada de emergencia de la maquina, el ciclo normal de operacion y los sonidos y olores anormales, y la introduccion le da al operador la base de lo que la maquina debe hacer. La introduccion a la energia es el segundo modulo: el operador aprende las fuentes de energia de la maquina, el motor electrico, la presion hidraulica, el aire comprimido y la fuerza del resorte almacenada, y el operador que conoce las energias sabe donde vive el peligro. La introduccion a los resguardos es el tercer modulo: el operador aprende los resguardos y los enclavamientos de la maquina, el resguardo que debe permanecer en su lugar, el enclavamiento que detiene la maquina cuando el resguardo se abre, y la regla de que el resguardo nunca se retira por conveniencia. La introduccion a la emergencia es el cuarto modulo: el operador aprende la ubicacion de la parada de emergencia, el punto de primeros auxilios, el extintor y la ruta de evacuacion, y el modulo de emergencia hace automatica la respuesta cuando los segundos cuentan. La prueba es el quinto modulo: el operador aprueba la prueba escrita y practica antes del primer turno sin supervision, la prueba confirma el conocimiento y la habilidad, y la fabrica que prueba la capacitacion sabe quien esta listo. La regla de la capacitacion: la maquina, la energia, el resguardo, la emergencia y la prueba son los cinco modulos de la capacitacion del primer dia, y la fabrica que corre los cinco no pone a ningun operador sin capacitacion en el piso.
El protocolo de bloqueo y etiquetado es el nucleo de la seguridad en la reparacion y la limpieza, y los cinco pasos convierten la maquina en marcha en la maquina segura. El paso de anunciar es el primero: el operador anuncia el mantenimiento, informa al equipo y coloca el letrero de mantenimiento, asi nadie reinicia la maquina mientras el trabajo esta en progreso. El paso de detener es el segundo: el operador lleva la maquina a la posicion de parada segura, completa el ciclo y presiona la parada normal, asi la maquina descansa en el estado conocido sin ninguna parte en movimiento. El paso de aislar es el tercero: el operador apaga la alimentacion principal, cierra la valvula de aire, libera la presion hidraulica y aplica el candado con la llave personal, y el candado es la garantia fisica de que la maquina no puede arrancar porque la llave esta con el trabajador. El paso de etiquetar es el cuarto: el operador coloca la etiqueta con el nombre, la fecha y la razon en el candado, la etiqueta le dice a todos por que la maquina esta bloqueada y quien es el dueno del candado, y la etiqueta convierte la maquina bloqueada en el estado comunicado. El paso de verificar es el quinto: el operador presiona el boton de arranque para confirmar que la maquina no arranca, prueba el aire y la liberacion de presion, y luego entra en la zona de peligro, asi el paso de verificar prueba que el aislamiento funciona antes de que las manos entren. El paso de retirar es el sexto: cuando el trabajo esta hecho, el operador inspecciona la maquina, retira las herramientas, retira el candado y la etiqueta con la propia llave, y reinicia solo despues de que el area este despejada, asi el retiro es el regreso controlado al estado de marcha. La regla del protocolo: anunciar, detener, aislar, etiquetar, verificar y retirar, y el operador que corre los seis cada vez mantiene la energia aislada hasta que el trabajo esta realmente terminado.
Las maquinas rapidas llevan la mayor densidad de energia, y las reglas de resguardo protegen al operador del alambre, la cuchilla y el carro en movimiento. La regla de la maquina de alambre es la primera: la maquina de espirales forma el alambre a la alta velocidad, la cola del alambre puede latiguear cuando la bobina se rompe, y el operador mantiene el resguardo cerrado, alimenta el alambre con la herramienta y nunca alcanza mas alla del resguardo mientras la bobina corre, asi la regla protege las manos del alambre rapido. La regla de la cuchilla es la segunda: la maquina de corte de espuma corre la cuchilla horizontal que corta continuamente, la cuchilla es afilada a lo largo de toda su longitud, y el operador mantiene el resguardo en su lugar, usa el palo empujador para las piezas pequenas y detiene la cuchilla antes del acercamiento, asi la regla protege las manos de la cuchilla que no anuncia el corte. La regla del carro es la tercera: el carro de corte y la placa de compresion se mueven con la fuerza, la parte en movimiento puede atrapar al operador entre la parte y el marco, y el operador se mantiene fuera de la trayectoria, mantiene las manos fuera de la parte en movimiento y usa la puerta con enclavamiento, asi la regla protege el cuerpo del punto de pellizco. La regla de la compresion es la cuarta: la maquina de empaque en rollo sostiene el colchon bajo la presion hidraulica, la presion almacena la energia incluso despues de que el motor se detiene, y el operador trata la camara de compresion cerrada como el estado cargado hasta que el manometro muestra cero, asi la regla protege al trabajador de la energia liberada. La regla de la capacitacion: el alambre, la cuchilla, el carro y la compresion son las cuatro zonas de peligro de las maquinas rapidas, y el operador que respeta las cuatro trata la maquina como el arma cargada que es segura solo con el resguardo y la parada.
El orden y la seguridad personal cubren los accidentes que ocurren lejos de la maquina, y el piso, el cuerpo y la ropa previenen la caida, el esfuerzo y el atrapamiento. La regla del piso es la primera: el pasillo se mantiene libre del material, el cable y el rollo, el derrame se limpia inmediatamente y el marcado del piso guia la pasarela, asi el piso limpio previene el tropiezo y la caida que son los accidentes mas comunes. La regla del levantamiento es la segunda: el operador levanta el rollo pesado con el elevador, el carro o el equipo, dobla las rodillas para la carga ligera y pide ayuda para la carga pesada, asi la regla del levantamiento previene el esfuerzo de espalda que saca al trabajador de la linea. La regla de la ropa es la tercera: el operador usa la ropa de trabajo ajustada, las mangas estan recogidas o los punos apretados, el cabello esta recogido y los guantes se eligen para la tarea, asi la ropa ajustada previene el atrapamiento en la parte en movimiento que arrastra al trabajador hacia la maquina. La regla del EPP es la cuarta: el operador usa las gafas de seguridad para el trabajo con alambre y cuchilla, la proteccion auditiva para las maquinas ruidosas y los zapatos de seguridad en todo el piso, asi el EPP protege los ojos, los oidos y los pies de los objetos voladores y que caen. La regla de la higiene es la quinta: el operador se lava las manos despues del trabajo con aceite y quimicos, mantiene el agua y la comida lejos del area de las maquinas y reporta el dolor o la molestia temprano, asi la higiene previene la lesion lenta que es facil de ignorar. La regla del piso: el pasillo, el levantamiento, la ropa, el EPP y la higiene son los cinco habitos de la seguridad del piso, y la fabrica que aplica los cinco elimina los accidentes que nunca tocan la maquina.
El habito del simulacro es lo que mantiene viva la capacitacion, y el simulacro mensual convierte los pasos aprendidos en el reflejo automatico. El simulacro mensual es la primera practica: la fabrica corre el simulacro de bloqueo y etiquetado en una maquina real una vez al mes, el operador realiza los cinco pasos bajo el cronometro y el supervisor corrige el paso omitido, asi el simulacro mantiene fresco el procedimiento y rapido al operador. El simulacro sorpresa es la segunda practica: el supervisor anuncia una falla simulada, el operador corre el aislamiento sin la preparacion y el supervisor evalua la secuencia, asi el simulacro sorpresa prueba el comportamiento real en lugar de la respuesta ensayada. El reporte de casi accidente es la tercera practica: el operador reporta el casi accidente, el momento en que el accidente casi ocurrio, y la fabrica investiga y corrige la causa, asi el reporte de casi accidente detecta el peligro antes de la lesion. La revision del incidente es la cuarta practica: la fabrica revisa cada lesion y cada dano de equipo con el equipo, la revision nombra la causa y la correccion y la correccion se da seguimiento, asi la revision del incidente convierte el error en la leccion. El repaso es la quinta practica: el operador nuevo recibe la capacitacion completa, el operador con experiencia recibe el repaso trimestral y el cambio de maquina dispara la capacitacion de la maquina nueva, asi el repaso mantiene el conocimiento al dia con el piso. La regla del simulacro: el simulacro mensual, el simulacro sorpresa, el reporte de casi accidente, la revision del incidente y el repaso juntos mantienen viva la capacitacion de seguridad, y la fabrica que practica la seguridad hace del paso seguro el paso automatico.
Contacte a nuestro equipo para las maquinas IF-B100, IF-CR8 e IF-CNCH con los resguardos y los enclavamientos que apoyan su protocolo de bloqueo y etiquetado.