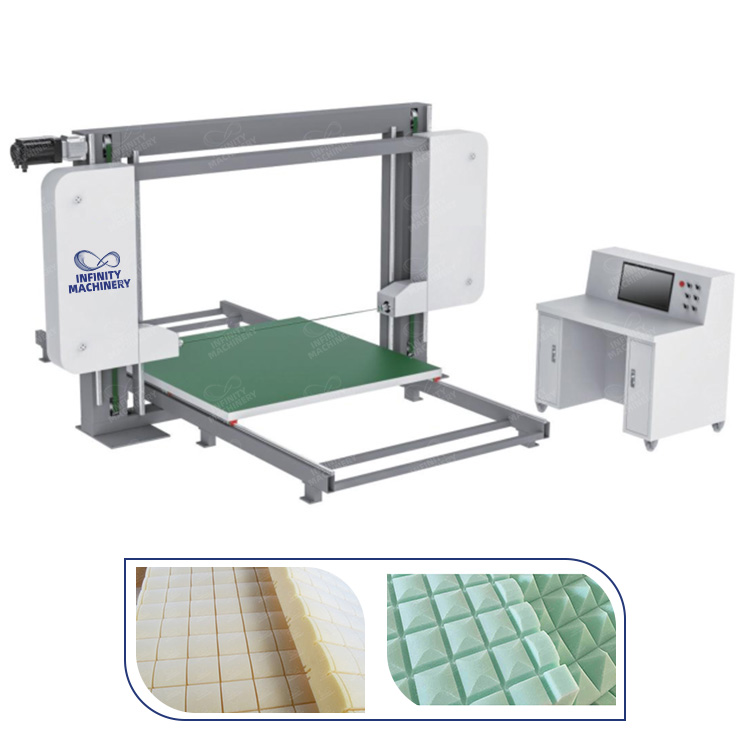
La pregunta util no es si existe polvo de espuma; es donde se crea, donde escapa y por que la misma rutina de produccion expone el problema. Empieza con el filtro, el conducto, la cuchilla y la ruta de desperdicio, y compara la auditoria con el lote y el programa. La Maquina de Corte de Espuma de Cuchilla Horizontal IF-CNCH ofrece una referencia concreta para hablar de acceso a cuchilla, extraccion y servicio. Conecta la revision con una solucion completa de maquinaria de colchones y usa la biblioteca de operaciones para mantener repetible la auditoria.
Un aumento de polvo que aparece el mismo dia de la semana es evidencia util. Puede seguir el ciclo de limpieza del filtro, una familia de espuma, una jornada de corte de alto volumen, un cambio de turno o la rutina del contenedor. Si el equipo cambia el filtro antes de registrar el patron, la senal original desaparece y el siguiente martes vuelve a ser una adivinanza.
Crea un registro corto del evento: fecha, turno, familia de espuma, grosor del bloque, programa, estado de cuchilla, estado de filtro, ruta del conducto y lugar donde se vio el polvo. El registro no necesita un instrumento de laboratorio. Su objetivo es comparar situaciones iguales e identificar si el polvo sigue al material, al ajuste de la maquina o al calendario de mantenimiento.
La primera zona de auditoria es la ruta de extraccion. Un filtro puede parecer limpio por fuera mientras su superficie de trabajo esta cargada, un conducto puede acumular polvo en una curva y una junta floja puede liberar particulas antes del colector. Por eso la auditoria sigue el aire desde la zona de corte hasta el punto de descarga en vez de mirar solo la cara del filtro.
Comprueba el estado del filtro, el sello, las juntas del conducto, el contenedor y el metodo de limpieza. Registra si la presion o la senal de flujo cambia despues de limpiar, pero no trates una lectura como una especificacion universal. La base util es la maquina en condicion conocida con la misma familia de espuma y un area limpia. Cuando el martes siguiente cambia respecto a esa base, el equipo tiene una direccion de investigacion.
La segunda zona de auditoria es la accion de corte. El polvo puede aumentar cuando la cuchilla esta gastada, la ruta de cuchilla es inestable, el avance es agresivo para el material o el bloque no esta apoyado. Una extraccion limpia no puede convertir un corte rasgado en un corte limpio. Mira el borde de la espuma, la forma del desperdicio y la distribucion del polvo alrededor de la cuchilla.
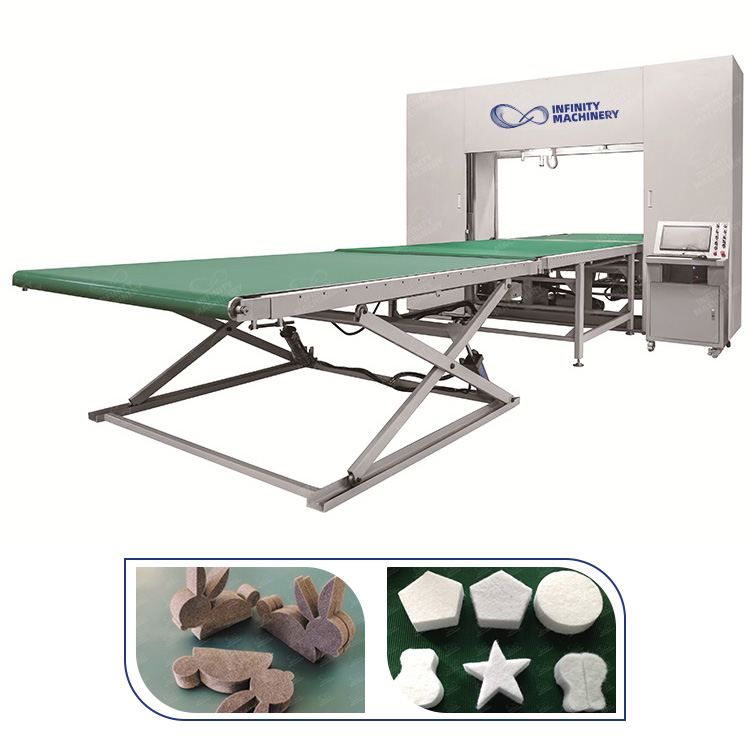
Haz un corte de prueba corto con la misma familia de bloque. Compara el borde, la cantidad de particula suelta, el avance y la posicion del polvo. Si el borde esta rasgado y el polvo queda junto a la cuchilla, revisa cuchilla y avance. Si el borde esta limpio pero el polvo se aleja del conducto, revisa la extraccion. La Maquina CNC de Corte de Esponja por Contorno IF-CNCV es una referencia para hablar de trabajo de contorno, control de cuchilla y acceso de servicio, no solo de elegir una maquina mas grande.
La tercera zona de auditoria es todo lo que rodea el corte. El desperdicio bajo la mesa, un contenedor lleno mas alla de su nivel util y un turno que limpia sin registrar la condicion pueden hacer que un nivel normal parezca una falla repentina. La limpieza es parte del control porque la espuma suelta puede moverse con carros, zapatos y aire comprimido despues de terminar el corte.
Define la secuencia de limpieza y el punto de entrega. Retira el desperdicio antes de bloquear el aire, limpia de la superficie superior hacia el punto de recogida, evita soplar particulas a zonas abiertas y registra el estado del filtro y del contenedor al final del turno. El registro debe identificar la persona y la siguiente accion, no solo decir limpio. Una entrega util hace visible el patron del martes al siguiente equipo.
La auditoria debe ser corta para ejecutarse y detallada para compararse. Empieza con el evento del martes, inspecciona la ruta de aire, realiza la prueba de material, revisa el borde cortado y completa la entrega de limpieza. No cambies el filtro, la cuchilla y el programa al mismo tiempo, porque un arreglo con muchos cambios elimina la evidencia necesaria para entender la fuente.
Usa una regla de un cambio durante el diagnostico. Si el filtro esta claramente fuera del plan de servicio, atiendelo y registra el cambio. Si el filtro esta bien pero el borde esta rasgado, pasa a cuchilla y avance. Si ambos estan bien pero el polvo escapa por una junta, repara la ruta de aire. La hoja gana valor cada martes porque convierte una queja repetida en una decision de mantenimiento trazable.
La seleccion de equipo debe incluir el control de polvo desde el inicio. Pregunta donde esta la conexion de extraccion, como se accede a la cuchilla, como se retira el desperdicio, como llega el operador a los puntos de servicio y que familias de espuma debe manejar la linea. Una tarjeta de producto muestra una maquina, pero la decision de fabrica tambien necesita la ruta del material, la ruta de mantenimiento y la ruta de limpieza.
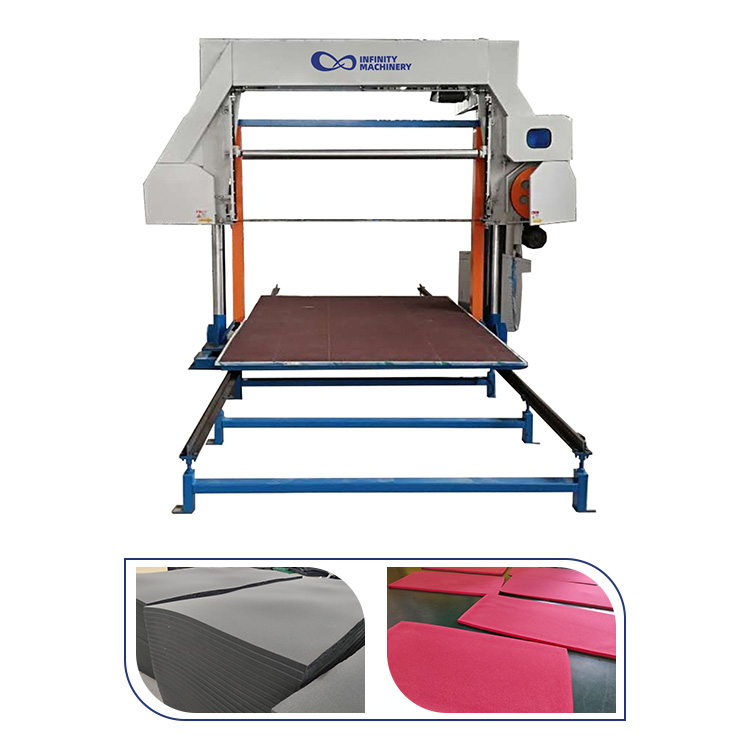
La Maquina de Corte Horizontal de Espuma IF-FPQ1/1650-2150 ofrece otra referencia para hablar de corte horizontal de gran formato. Comparala con opciones de cuchilla horizontal y contorno usando el tamano real del bloque, la forma de corte, el acceso de servicio y el diseno de extraccion. Despues envia el plano a nuestro equipo desde la pagina de solucion para que la conversacion incluya toda la linea y no una sola estacion.
Envia el tipo de espuma, el programa de corte, el lugar del polvo y los datos del plano a nuestro equipo. Podemos convertir la auditoria en un plan practico de corte y servicio.