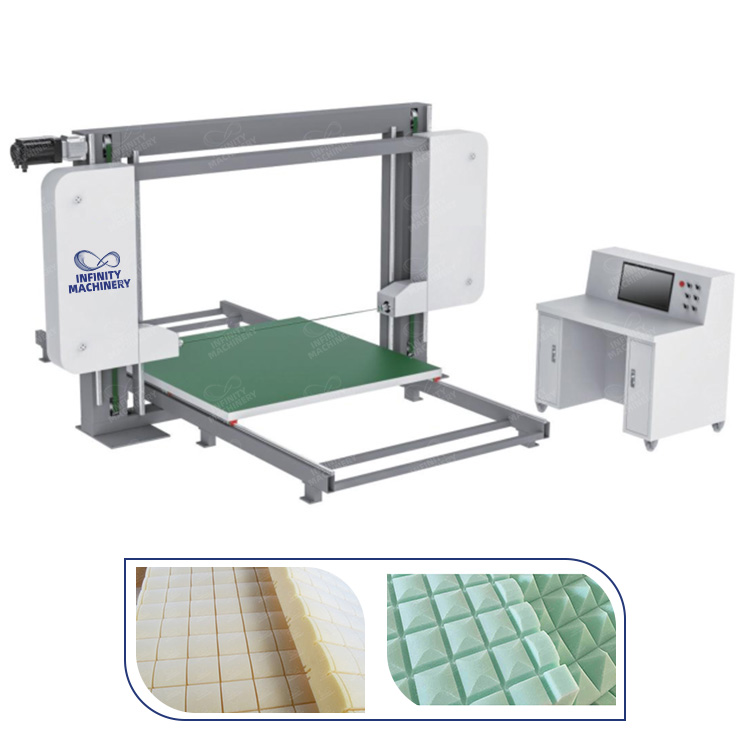
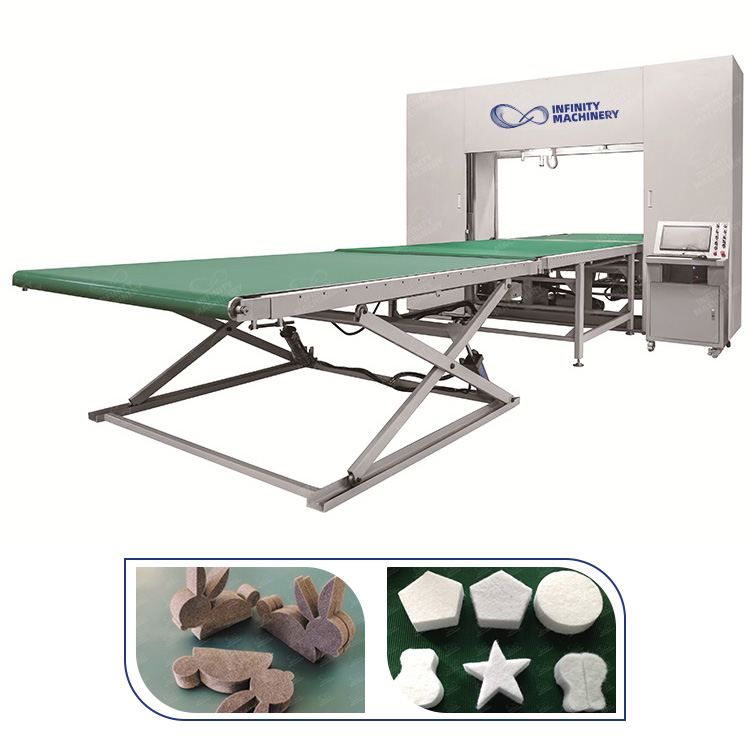
La fabrica de colchones gasta en energia en cada segmento, y el gasto es mayormente invisible: los motores corren a velocidad completa cuando la maquina esta inactiva, el aire comprimido se fuga por los accesorios desgastados, la calefaccion corre a traves de las pausas, y los picos de energia apilan el cargo de demanda sobre el consumo. El ahorro de energia no es una decision de una sola maquina sino un programa de toda la fabrica, y el programa encuentra del 20 al 30 por ciento sin cortar la velocidad de produccion. La IF-CNCH Maquina de Corte de Espuma de Cuchilla Horizontal, la IF-CNCV Maquina CNC de Corte de Contorno y la IF-CR9 Maquina de Plegado y Empaque en Rollo son los casos de maquina que esta guia mapea. Esta guia recorre el mapa de energia, los ahorros a nivel de maquina, los arreglos de sistema y el plan de auditoria.
La factura de energia de la fabrica de colchones tiene una estructura, y la estructura muestra donde esta el ahorro. Los grandes consumidores son los motores: las maquinas de corte, las maquinas de acolchado, los compresores y las cintas transportadoras ejecutan los motores electricos que dibujan energia cuando corren, y los motores dibujan una gran parte de la energia incluso cuando la maquina no procesa nada. El segundo consumidor es el aire comprimido: el compresor de aire alimenta los cilindros neumaticos y las herramientas de aire a traves de la linea, y el aire comprimido es la energia mas cara de la fabrica, porque el compresor corre continuamente y las fugas en los accesorios y las mangueras desperdician una gran parte de la salida. El tercer consumidor es la calefaccion: la produccion de espuma, el derretido de pegamento, el tape edge y la calefaccion del espacio en invierno consumen la energia termica. El cuarto es la iluminacion y la carga auxiliar. La pregunta de energia no es que maquina reemplazar sino como la fabrica gestiona los cuatro consumidores, y la respuesta es un programa, no una compra. La fabrica que mapea los consumidores, mide las cargas y gestiona la inactividad, las fugas y los picos encuentra el ahorro del 20 al 30 por ciento en la misma produccion.
El mapa de energia es el primer paso: la fabrica que no puede nombrar sus cuatro consumidores no puede gestionarlos, y el mapa convierte la factura en la lista de objetivos.
Los ahorros a nivel de maquina comienzan con el motor, porque el motor es el mayor consumidor individual de la fabrica. El primer arreglo es la energia de inactividad: las maquinas con motores de velocidad fija corren a plena potencia mientras el operador carga, descarga, ajusta o espera, y el tiempo de inactividad puede alcanzar el 30 por ciento del turno; el VFD, el variador de frecuencia, coincide la velocidad del motor con la carga, y la maquina que baja a la velocidad baja o se detiene entre las operaciones corta el consumo de inactividad. El segundo arreglo es el dimensionamiento del motor: el motor sobredimensionado, seleccionado para la carga pico, corre ineficientemente en la carga promedio, y el motor correctamente dimensionado con el VFD dibuja la energia que la carga real necesita. El tercer arreglo es la operacion por ciclo de trabajo: las maquinas que procesan en ciclos, las maquinas de empaque, los compresores y las cintas, deben correr para el ciclo y detenerse entre, en lugar de permanecer en estado de espera; el control de ciclo de trabajo, el temporizador o el sensor que inicia la maquina cuando la unidad llega, corta la energia de espera que corre todo el turno. El cuarto arreglo es la gestion de picos: las maquinas que arrancan juntas crean el pico de energia que la utilidad factura como cargo de demanda, y los arranques escalonados, los arrancadores suaves y la operacion secuenciada aplanan el pico. El programa a nivel de maquina es el ahorro mas grande y mas rapido de la fabrica.
El aire comprimido es la energia mas cara de la fabrica de colchones, y el sistema tiene cuatro fugas que arreglar. Fuga uno son las fugas fisicas: los accesorios desgastados, los acoples sueltos y las mangueras agrietadas desperdician una gran parte de la salida del compresor continuamente, y la caza de fugas, la prueba de jabon o el detector ultrasonico, las encuentra y las arregla; la fabrica que ejecuta la caza de fugas trimestral corta la carga del compresor sin tocar la produccion. Fuga dos es la configuracion de presion: el sistema que corre a una presion mas alta que la que las herramientas necesitan desperdicia la energia en cada metro cubico, y la reduccion de presion al minimo que los cilindros neumaticos requieren corta la potencia del compresor proporcionalmente. Fuga tres es la corrida continua: el compresor que corre todo el turno para mantener la presion para el uso ocasional desperdicia la potencia entre las demandas, y el compresor con control de carga-descarga o VFD coincide la salida con la demanda. Fuga cuatro es la calidad del aire y el drenaje: el agua en el aire reduce la eficiencia de las herramientas y fuerza la presion mas alta, y el secador y los drenajes mantienen el sistema limpio. El programa de aire comprimido es el clasico ahorro del 35 al 40 por ciento, y es invisible para la linea de produccion, porque las maquinas corren exactamente igual.
La calefaccion y los sistemas auxiliares llevan la segunda capa del ahorro de energia, y los arreglos siguen la misma logica. El sistema de calefaccion, los derretidores de pegamento, los calentadores de tape edge y la calefaccion del espacio en invierno, corre en el programa de la fabrica, no en la necesidad del proceso: los calentadores que corren a traves de las pausas y las horas de almuerzo desperdician la energia en el piso vacio, y el control de temporizador que apaga los calentadores en el programa de pausas corta el desperdicio sin afectar la calidad del producto, porque el pegamento y las maquinas mantienen el calor para las pausas cortas. La zonificacion es el segundo arreglo de calefaccion: la fabrica calienta el piso de produccion como un solo espacio, cuando las zonas de corte, acolchado y empaque tienen diferentes necesidades de calor y el almacen no necesita ninguna; las valvulas de zona y los termostatos de zona dirigen el calor solo a las zonas ocupadas. Las cargas auxiliares son la iluminacion y el equipo pequeno: la conversion a LED, los sensores de movimiento en el almacen y las areas de pausa, y la politica de apagado para los cargadores y las herramientas pequenas al final del turno. El ahorro auxiliar es mas pequeno por item pero los items son muchos, y la suma agrega del 5 al 10 por ciento al programa. Los arreglos de calefaccion y auxiliares son la capa de bajo costo que la fabrica implementa en la misma semana de la auditoria.
Calefaccion: control de temporizador en las pausas | Valvulas de zona por zona de produccion | LED + sensores de movimiento | Politica de apagado para cargadores y herramientas pequenas | Suma: 5-10% de ahorro adicional
La factura de energia tiene dos partes, el consumo y la demanda, y la gestion de carga ataca la demanda. El cargo de demanda es la facturacion de la utilidad por la energia pico que la fabrica dibuja en la ventana de facturacion, y el pico se establece por las maquinas que arrancan juntas al inicio del turno, los compresores, los cortadores y los calentadores todos encendiendose a la vez. La gestion de demanda tiene tres herramientas. Herramienta uno es el arranque escalonado: las maquinas arrancan en secuencia durante los primeros minutos del turno en lugar de juntas, para que el pico nunca se forme. Herramienta dos es la programacion de carga: las operaciones pesadas, el corte de espuma y el empaque por compresion, se mueven a las horas fuera de pico donde la tarifa de la utilidad es mas baja, y la fabrica que ejecuta los turnos pesados de noche paga menos por el mismo trabajo. Herramienta tres es el monitoreo de picos: el medidor de energia con la alarma de pico alerta al supervisor cuando el consumo se acerca al limite, y el supervisor retrasa la maquina no urgente por minutos para mantenerse bajo el pico. La gestion de carga ahorra en la linea de demanda sin reducir la produccion, y el ahorro es el retorno de 12 a 18 meses en la inversion de control.
La hoja de ruta corta la factura de energia en seis pasos, ejecutados en dos meses. Paso 1: la auditoria de energia, mapeando los cuatro consumidores, midiendo las cargas por maquina con las pinzas amperimetricas y registrando los datos de inactividad, pico y compresor para la base. Paso 2: las victorias rapidas, la caza de fugas de aire comprimido, la reduccion de presion y la configuracion de inactividad de las maquinas, implementadas en la primera semana para el ahorro inmediato. Paso 3: los arreglos de sistema, los VFD en los motores de alta inactividad, los controles de ciclo de trabajo en el empaque y el transporte, y los temporizadores y valvulas de zona de calefaccion, programados con el mantenimiento. Paso 4: la gestion de carga, los arranques escalonados, la programacion fuera de pico y el monitor de picos con alarma. Paso 5: la medicion, releyendo los medidores despues de los arreglos y comparando el consumo y la demanda contra el mes base. Paso 6: el estandar, documentando la configuracion, los programas y la lista de verificacion, y entrenando a los supervisores en el control de energia como parte de la rutina del turno. La fabrica que ejecuta los seis pasos ve el corte del 20 al 30 por ciento en la factura, el cargo de demanda abajo y el costo de energia por unidad en el margen del producto.
La IF-CNCH, la IF-CNCV y la IF-CR9 representan los casos de maquina que esta guia mapea, y la hoja de ruta de seis pasos corta la energia a traves de toda la linea. Contacte a nuestro equipo de ingenieria de fabricas para el soporte de auditoria de energia para su linea, las recomendaciones de VFD y control y la verificacion del sistema de aire comprimido.
Contacte a nuestro equipo de ingenieria de fabricas hoy para el programa de energia para su linea de colchones: la base de auditoria, las recomendaciones de control a nivel de maquina, la verificacion del sistema de aire comprimido y el plan de gestion de carga.