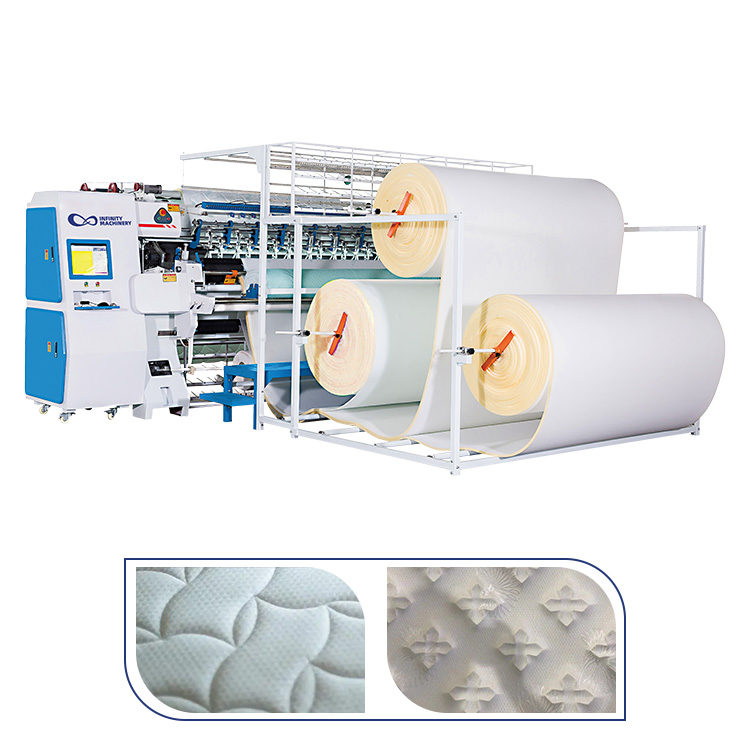
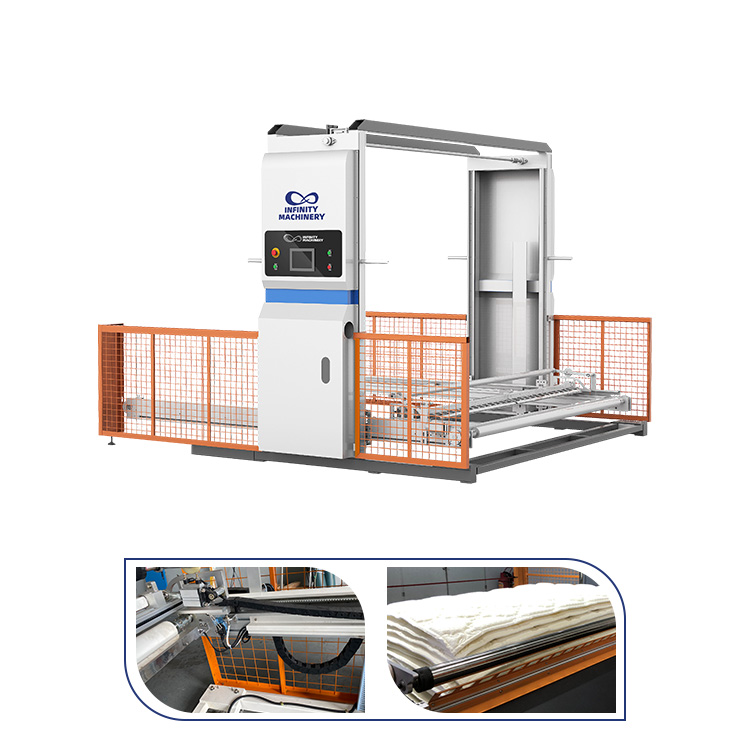
La aguja se sobrecalienta porque la friccion es la fuente de calor, y el nucleo de espuma viscoelastica que resiste la aguja convierte la energia cinetica de la puntada en la energia termica que rompe la aguja y quema el hilo. La espuma viscoelastica de alta densidad es el peor caso: el material viscoelastico se cierra alrededor de la aguja, la resistencia crece con la profundidad y la aguja que corre a la velocidad de la espuma de celda abierta corre demasiado caliente en el nucleo viscoelastico. El calor hace el dano de las cuatro formas: la punta de la aguja se ablanda y se dobla, el hilo se derrite y se deshilacha en el ojo, la espuma se quema y se decolora alrededor de la puntada y aparecen las puntadas saltadas mientras la aguja se arrastra por el material denso. Las correcciones son el enfoque en capas: la reduccion de velocidad para los nucleos densos, la punta y el recubrimiento correctos de la aguja, el lubricante de hilo y el enfriador de aguja, y el mantenimiento que revisa la aguja por el desgaste antes de que se rompa. La IF-Q-1200 Maquina de Acolchado Multifuncional Computarizada, la IF-QM1-4 Maquina Automatica de Acolchado de Puntada de Seguro y la IF-QC-1 Cortadora de Paneles Computarizada ejecutan los protocolos de aguja que exigen los nucleos de alta densidad.
La aguja se convierte en la fuente de calor porque la friccion es la unica entrada de energia, y la puntada que deberia tomar la fraccion del segundo toma la resistencia completa de la espuma densa. La aguja entra en la espuma viscoelastica y el material viscoelastico no se separa como la espuma de celda abierta, se comprime, se cierra alrededor del eje y se arrastra contra el metal durante toda la profundidad de la carrera. La friccion convierte el trabajo mecanico en el calor en el punto de contacto, y la aguja que corre las ochocientas a las mil puntadas por minuto acumula el calor mas rapido de lo que el material puede llevarlo. La densidad es el multiplicador: cuanto mayor es la densidad de la espuma, mayor es la resistencia por milimetro de recorrido y mas caliente esta la aguja a la misma velocidad, por lo que el nucleo de 50 kg/m3 corre la aguja mas caliente que el nucleo de 25 kg/m3 por el amplio margen. La profundidad es el segundo multiplicador: el panel de pillow-top grueso mantiene la aguja en el material mas tiempo por puntada, y el tiempo de contacto mas largo acumula el calor que el acolchado poco profundo nunca ve. La velocidad es el tercer multiplicador: la maquina que corre la velocidad de celda abierta en el nucleo viscoelastico duplica la entrada de calor mientras la ruta de enfriamiento sigue igual. La regla de la fisica: la temperatura de la aguja es la densidad por la profundidad por la velocidad, y el operador que controla las tres variables controla el calor antes de que la aguja se rompa.
La aguja sobrecalentada dania la linea de las cuatro formas, y el dano aparece como el problema de produccion antes de aparecer como el problema de la aguja. El primer modo es el ablandamiento de la aguja: el acero pierde el temple por encima de la temperatura de trabajo, la punta se dobla en la siguiente entrada, la aguja doblada salta el lazo y la aguja doblada que sigue corriendo rompe la placa de aguja y la caja de canilla. El segundo modo es el derretimiento del hilo: el hilo pasa por el ojo de la aguja caliente, el nucleo sintetico del hilo se ablanda a la temperatura de trabajo, el hilo se deshilacha y se rompe en el ojo y la maquina se detiene para el reenhebrado, y el hilo roto durante la corrida de acolchado arruina el panel que estaba bajo la aguja. El tercer modo es la quemadura de la espuma: la aguja caliente quema la espuma viscoelastica alrededor del canal de la puntada, la espuma se decolora a marron o amarillo en la superficie, el olor de la espuma quemada llena la linea y el panel quemado se rechaza en la inspeccion. El cuarto modo es la puntada saltada: la aguja caliente se arrastra por el nucleo denso, la sincronizacion cambia cuando la aguja se dobla y las puntadas saltadas aparecen como los huecos en el patron que el operador detecta solo despues de que el rollo esta terminado. La regla del dano: la aguja que corre demasiado caliente hace los cuatro tipos de dano en el mismo turno, y la fabrica que observa solo la tasa de reemplazo de agujas pierde los paneles rechazados y el tiempo de reenhebrado que el calor realmente cuesta.
La reduccion de velocidad es la primera y la mas barata palanca, y el corte del treinta al cuarenta por ciento de velocidad devuelve la temperatura de la aguja a la ventana segura sin el nuevo hardware. El principio es el equilibrio de calor: la aguja se enfria por el aire entre las puntadas y por el material por el que pasa, y el enfriamiento entre las puntadas es fijo mientras el calor por puntada es fijo, por lo que la unica variable que cambia el equilibrio es el numero de puntadas por minuto. La caida de velocidad del treinta al cuarenta por ciento corta la entrada de calor en la misma proporcion mientras el enfriamiento permanece constante, y la temperatura de la aguja cae por debajo del punto de derretimiento del hilo. El intercambio de produccion es la pregunta real: la linea que baja la velocidad el treinta por ciento pierde el treinta por ciento de la produccion de paneles, y el intercambio vale la pena cuando la alternativa son las roturas de aguja, los reenhebrados y los paneles rechazados que cuestan mas que la velocidad perdida. La velocidad selectiva es la mejor respuesta: los paneles de espuma viscoelastica corren a la velocidad reducida mientras los paneles de celda abierta y algodon corren a la velocidad completa, y la maquina que almacena las recetas de velocidad por tipo de panel cambia automaticamente. La rampa es la tercera parte: la velocidad se reduce gradualmente a traves de la costura y el cambio de densidad, porque el cambio repentino de velocidad en el parche denso golpea la aguja y el hilo. La regla de velocidad: el corte del treinta al cuarenta por ciento es la primera correccion porque no cuesta nada, y la fabrica que combina la velocidad basada en recetas con la seleccion de aguja resuelve la mayor parte del problema de calor antes de que se necesite el hardware de enfriamiento.
La geometria de la aguja es la segunda palanca, y la punta correcta, el recubrimiento y la forma del ojo reducen la friccion en la fuente. La punta es la primera eleccion: la espuma viscoelastica pide la punta de bola o la punta redondeada que separa las fibras en lugar de cortarlas, y la punta redonda se desliza por el nucleo viscoelastico con menos resistencia que la punta afilada que muerde y se arrastra. El recubrimiento es la segunda eleccion: la aguja recubierta (la de titanio, ceramica o PTFE) reduce el coeficiente de friccion contra la espuma, y la aguja recubierta corre de diez a veinte grados mas fria que la aguja de acero desnudo a la misma velocidad. El ojo es la tercera eleccion: el ojo grande con los bordes suaves deja pasar el hilo con menos arrastre, y la rebaba o el borde afilado en el ojo es el cortador de hilo que rompe el hilo en el peor momento. El tamano es la cuarta eleccion: la aguja que es del tamano para el hilo y la tela corre con el minimo espacio libre, y la aguja sobredimensionada empuja la espuma con la fuerza extra mientras que la aguja subdimensionada se flexiona y se calienta. El intervalo de cambio es la quinta parte: la aguja para la espuma viscoelastica se cambia en el programa (el turno o los dos turnos) antes de que se acumule el desgaste, porque la aguja desgastada con la punta desafilada y el ojo aspero corre mas caliente que la aguja nueva desde la primera puntada. La regla de la geometria: la punta de bola, el eje recubierto, el ojo grande y suave y el reemplazo programado juntos cortan la friccion lo suficiente como para que la reduccion de velocidad pueda reducirse a la mitad.
Las opciones de enfriamiento son la tercera capa, y el lubricante, el chorro de aire y el enfriador de aguja atacan el calor directamente. El lubricante de hilo es la primera opcion: el lubricante a base de silicona o cera aplicado al hilo reduce la friccion en el ojo y el arrastre de la aguja, y el hilo lubricado pasa por la aguja caliente sin derretirse. El chorro de aire es la segunda opcion: la boquilla de aire comprimido dirigida a la punta de la aguja entre las puntadas lleva el calor con la conveccion forzada, y el pequeno chorro de aire baja la temperatura de la aguja de veinte a treinta grados al costo minimo. El enfriador de aguja es la tercera opcion: la unidad dedicada de enfriamiento de aguja (el collar enfriado por aire o por liquido) envuelve el eje de la aguja y extrae el calor continuamente, y el enfriador mantiene la aguja a la temperatura baja constante incluso a la velocidad completa. El agente de liberacion de espuma es la cuarta opcion: la aplicacion ligera del spray de liberacion en el eje de la aguja reduce la adhesion entre el metal y la espuma viscoelastica, y la adhesion reducida corta la friccion que genera el calor. La regla de la combinacion: el lubricante y el chorro de aire juntos permiten la velocidad mas alta en los nucleos densos, y el enfriador dedicado permite la velocidad completa, por lo que la fabrica que necesita la produccion maxima en la espuma viscoelastica invierte en el enfriador mientras que la fabrica con la produccion mixta comienza con el lubricante y el aire.
El protocolo de mantenimiento es la cuarta capa, y las verificaciones que detectan el desgaste de la aguja antes de la rotura mantienen la linea en marcha. La verificacion de calor es la primera: el operador toca la aguja o la maquina usa la sonda termica despues de los treinta minutos de la corrida, y la aguja que esta demasiado caliente para sostener es la aguja que esta entrando en la ventana de peligro. La verificacion visual es la segunda: la aguja se inspecciona por la punta desafilada, el ojo aspero, la decoloracion (el tinte azul o marron del calor) y la ligera flexion, y la aguja con el tinte de calor o la flexion se reemplaza antes del siguiente panel. La verificacion de sincronizacion es la tercera: la sincronizacion de la barra de aguja se verifica contra el gancho, porque el gancho desincronizado tira del lazo con la tension extra que calienta la aguja. La verificacion de tension es la cuarta: la tension del hilo que es demasiado alta arrastra el hilo por el ojo y agrega el calor, y la tension se ajusta al minimo que aun forma la puntada limpia. La verificacion de la placa de aguja es la quinta: la placa de aguja y el prensatelas con el agujero desgastado o la rebaba agregan la resistencia al camino de la aguja, y la placa desgastada se reemplaza o se pule. La regla del protocolo: las cinco verificaciones (calor, visual, sincronizacion, tension, placa) corren al inicio del turno y en el cambio de aguja, y la fabrica que sigue el protocolo reemplaza la aguja en el programa en lugar de despues de la rotura, el reenhebrado y el panel rechazado.
Contacte a nuestro equipo para la seleccion de agujas, las opciones de enfriamiento y la linea de acolchado IF-Q-1200, IF-QM1-4 e IF-QC-1 que corre los nucleos densos sin las roturas por friccion.