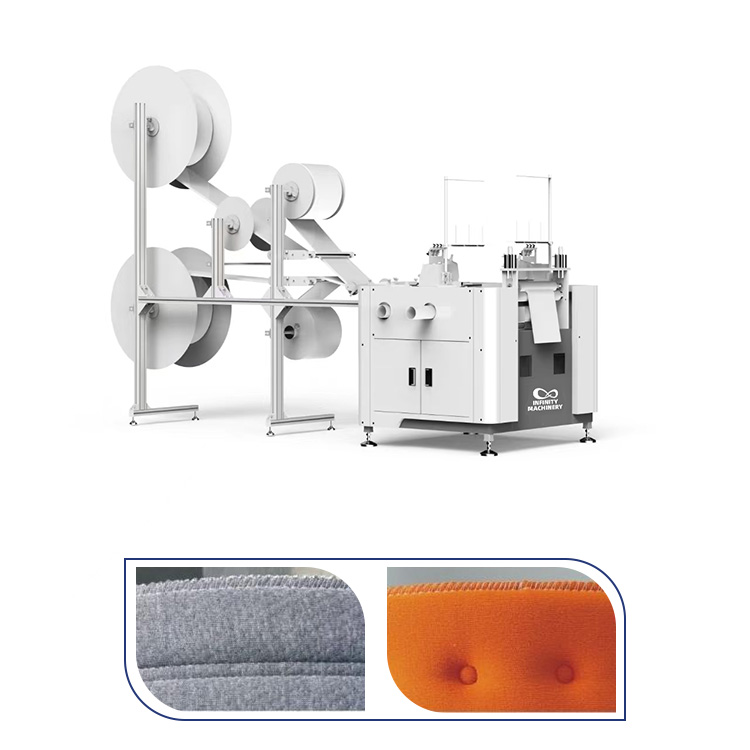
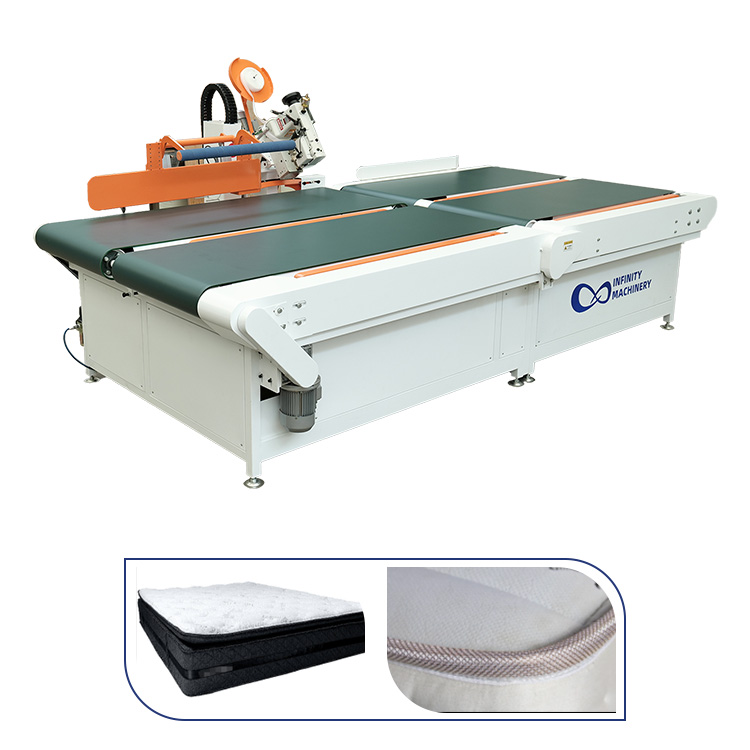
La linea manual sufre el cuello de botella porque la linea solo puede correr tan rapido como la estacion mas lenta, y el ensamblaje a ritmo humano tiene la estacion mas lenta que se mueve con el turno, la habilidad y la fatiga. La acumulacion aparece en los puntos de transferencia: los colchones esperan frente a la estacion lenta mientras la estacion rapida aguas arriba sigue produciendo, y la pila de espera crece durante el turno. Las causas raiz son las cuatro: las estaciones desbalanceadas donde el contenido de trabajo difiere, el tiempo de secado del pegamento que retiene el colchon en la estacion de laminacion, la manipulacion pesada que ralentiza la transferencia entre las estaciones y la variacion de habilidad donde el operador nuevo corre la mitad de la velocidad del veterano. La correccion es el balanceo y la automatizacion en los puntos correctos: el contenido de trabajo rebalanceado entre las estaciones, la linea de pulverizacion de pegamento que elimina la laminacion manual, las maquinas de ensamblaje automatico que reemplazan la manipulacion manual de resortes y los transportadores que mantienen el trabajo en proceso en movimiento. La IF-BA Maquina Automatica de Ensamblaje de Resortes Bonnell, la IF-SB-A2 Maquina de Costura de Doble Cabezal y la IF-T4 Maquina Automatica de Cierre de Borde son los puntos de automatizacion que despejan las acumulaciones.
La acumulacion aparece en los puntos predecibles de la linea manual, y el mapa de las pilas de espera muestra donde la linea esta desbalanceada. La primera acumulacion es la estacion de laminacion: el operador pulveriza el pegamento a mano, alinea las capas de espuma y el nucleo de resortes y espera a que el pegamento se asiente, y el tiempo de secado retiene el colchon en la estacion mientras la estacion de acolchado aguas arriba sigue produciendo paneles. La segunda acumulacion es la estacion de costura de borde: el borde se cose alrededor del panel a la velocidad manual, y la manipulacion pesada del borde ralentiza la estacion a la mitad de la velocidad de la linea. La tercera acumulacion es la estacion de cierre de borde: la costura final corre a la velocidad de la maquina cuando la maquina existe, pero el cierre manual de borde es la operacion manual mas lenta de la linea, y los colchones terminados se apilan detras. La cuarta acumulacion es la estacion de empaque: el envoltorio manual y la compresion trabajan al ritmo humano, y la estacion de empaque se convierte en el cuello de botella cuando las estaciones de ensamblaje corren mas rapido. La quinta acumulacion es la transferencia misma: los colchones llevados a mano entre las estaciones esperan en el piso, las pilas crecen durante el turno y el trabajo en proceso acumula el desorden que ralentiza aun mas el movimiento. La regla del mapa: la linea con los cuatro o los cinco puntos de acumulacion es la linea donde las estaciones no estan balanceadas, y la fabrica que mapea las pilas de espera encuentra la estacion lenta en el centro de cada pila.
La linea manual corre a la velocidad de la estacion mas lenta, y la regla es la fisica de la linea en serie. Las estaciones estan conectadas en serie: el panel sale de la estacion de acolchado, pasa por la laminacion, el borde, el cierre de borde y el empaque, y la linea no puede entregar mas colchones terminados de los que completa la estacion mas lenta. Las estaciones rapidas no agregan la produccion, agregan el inventario de espera: la estacion de acolchado que corre las cuarenta unidades por hora alimenta la estacion de laminacion que completa las veinte, y las veinte unidades extra por hora se convierten en la pila frente a la laminacion. La estacion lenta se mueve durante el dia: la laminacion es el cuello de botella en la manana, el borde se convierte en el cuello despues del almuerzo cuando el operador se cansa y el cierre de borde es el cuello al final del turno, por lo que la linea tiene el cuello de botella movil que es dificil de programar. La medicion es la primera correccion: la fabrica cronometra cada estacion durante la semana, encuentra el tiempo de ciclo promedio por estacion y nombra la mas lenta, y nombrar el cuello verdadero es el inicio de la correccion. El rebalanceo es la segunda correccion: el contenido de trabajo se mueve de la estacion lenta a las estaciones rapidas (el precorte, el prepegado, la preparacion de partes), y la linea rebalanceada corre mas cerca del promedio en lugar de lo peor. La regla: la linea es la estacion mas lenta, y la fabrica que conoce el cuello de botella por la medicion en lugar de la suposicion balancea la linea antes de comprar las maquinas nuevas.
El problema del pegamento es el cuello de botella oculto en la laminacion manual, y el tiempo de secado retiene el colchon en la estacion mas tiempo que el trabajo mismo. La aplicacion manual del pegamento es el primer problema: el operador pulveriza el adhesivo de solvente o el termofusible a mano, la aplicacion es desigual y el operador debe esperar el tacto antes de que las capas se presionen, y la espera es el tiempo muerto en la estacion. El tiempo de secado es el segundo problema: el pegamento pulverizado a mano necesita los minutos para alcanzar el estado de tacto, y el colchon permanece en la mesa durante los minutos mientras el operador no puede comenzar el siguiente. La prensa es el tercer problema: las capas se presionan a mano o con el rodillo simple, la presion desigual deja los enlaces debiles y los enlaces debiles causan la delaminacion mas tarde, y el colchon delaminado vuelve como el retrabajo que la linea paga dos veces. La ventilacion es el cuarto problema: el pegamento de solvente necesita la extraccion, el spray queda en el aire y el operador trabaja mas lento con la mascara y el sistema de ventilacion, y el trabajo mas lento agrega el tiempo de ciclo. La correccion es la linea automatica de pulverizacion de pegamento: la linea estilo IF-SG01 pulveriza la capa uniforme, el transportador lleva el nucleo por el tunel de secado a la velocidad controlada y la estacion de prensa une las capas sin la espera, y el ciclo de laminacion cae de los minutos a los segundos. La regla del pegamento: la laminacion manual es la estacion donde el tiempo de secado, el spray desigual y el retrabajo juntos construyen la mayor acumulacion, y la automatizacion de la aplicacion del pegamento despeja el primer y mas grande cuello de botella de la linea manual.
El problema de la manipulacion ralentiza la linea con el trabajo fisico que las maquinas fueron construidas para eliminar, y el colchon pesado es llevado, girado y levantado por los operadores. La transferencia es el primer costo de manipulacion: el colchon se mueve de la laminacion a la estacion de borde por los dos operadores que levantan y llevan, y la transferencia toma los minutos por colchon y desgasta a los operadores durante el turno. El giro es el segundo costo: la costura de borde necesita el colchon girado y reposicionado varias veces, y cada giro agrega los segundos que se multiplican durante el dia. El peso pesado es el tercer costo: los colchones queen y king pesan los treinta a los cuarenta kilogramos, los operadores se ralentizan con la fatiga y el riesgo de lesiones aumenta la rotacion, y los operadores nuevos reemplazan a los entrenados a la velocidad mas lenta. El apilado es el cuarto costo: los colchones terminados se apilan a mano en la estacion de empaque, las pilas crecen y el operador se estira y se agacha, y el apilado agrega los minutos al final de la linea. La correccion es la automatizacion de la manipulacion: los transportadores y los platos giratorios entre las estaciones llevan el colchon sin el levantamiento, la estacion de borde recibe el dispositivo de giro y la estacion de empaque recibe el apilador, y los operadores se mueven del transporte a la supervision. La regla de la manipulacion: el colchon que se levanta, se gira y se lleva a mano es el trabajo que la maquina hace mejor y mas barato, y la fabrica que reemplaza las transferencias manuales con los transportadores y los platos giratorios recupera el quince al veinticinco por ciento de la capacidad de la linea.
La variacion de habilidad es el cuello de botella humano que el programa no puede predecir, y el operador nuevo corre la mitad de la velocidad del veterano. La curva de entrenamiento es la primera parte: la costura de borde y el cierre de borde toman las semanas para aprender, el operador nuevo comienza a la mitad de la velocidad y la linea se ralentiza al ritmo del operador nuevo mientras el operador entrenado produce el excedente que se apila. La variacion de calidad es la segunda parte: el operador habilidoso cose la costura recta en la primera pasada mientras el operador nuevo rehace la costura torcida, y el retrabajo en la estacion duplica el tiempo de ciclo sin la produccion extra. La curva de fatiga es la tercera parte: el operador veterano se ralentiza durante la tarde, la velocidad de la linea sigue la fatiga y el plan de produccion construido sobre la tasa de la manana falla la produccion de la tarde. La ausencia es la cuarta parte: el operador entrenado se enferma, el reemplazo corre la linea a la velocidad mas lenta y la acumulacion en la estacion del operador entrenado crece las pilas de espera. La correccion es la estandarizacion y la automatizacion: las instrucciones de trabajo y las plantillas estandarizan los pasos manuales, el estudio de tiempos establece los objetivos justos de estacion y la automatizacion de las estaciones criticas elimina la dependencia de la habilidad donde la variacion duele mas. La regla de la habilidad: la linea que depende de la habilidad del operador corre a la habilidad del operador mas debil del turno, y la fabrica que estandariza el trabajo y automatiza las estaciones criticas reemplaza la variacion humana con la consistencia de la maquina.
Los puntos de automatizacion despejan las acumulaciones en los tres lugares donde el trabajo manual duele mas, y las maquinas reemplazan las operaciones manuales mas lentas. El primer punto de automatizacion es el ensamblaje de resortes: el enlazado manual de resortes y la alineacion se reemplazan con la maquina de ensamblaje automatico que alinea, enlaza y grapa los resortes Bonnell a la velocidad de la maquina, y el nucleo de resortes sale de la estacion a la tasa consistente que alimenta la laminacion. El segundo punto de automatizacion es la costura de borde y panel: la maquina de costura de doble cabezal cose el borde y los paneles a la velocidad de la maquina con el avance uniforme, y la estacion de borde que era el cuello de botella manual se convierte en la estacion a ritmo de maquina. El tercer punto de automatizacion es el cierre de borde: la maquina automatica de cierre de borde cierra la costura final a la velocidad consistente, y el colchon terminado sale de la linea a la tasa que la estacion de empaque puede absorber. El cuarto punto de automatizacion es la transferencia: los transportadores y los platos giratorios entre las estaciones mantienen el trabajo en proceso en movimiento, y la linea en movimiento elimina las pilas de espera que creo el transporte manual. La regla: las tres maquinas y el sistema de transportadores reemplazan las tres operaciones manuales mas lentas, la linea se rebalancea alrededor de las velocidades de las maquinas y la produccion se mueve del operador mas lento a la tasa de la maquina, y la fabrica que automatiza los tres puntos despeja las acumulaciones sin reemplazar toda la linea de una vez.
Contacte a nuestro equipo para el estudio de tiempos del cuello de botella, el plan de rebalanceo de estaciones y los puntos de automatizacion IF-BA, IF-SB-A2 e IF-T4 para su produccion objetivo.